バレル研磨とは?主な特徴から4つの種類とメリットデメリットを解説
- 加工技術
バレル研磨は、切削やプレス、焼入れなどの加工を終えた後、製品表面に残る微細なバリや凹凸を均一に整える目的で用いられます。しかし、バレル研磨の仕組みをはじめ、研削やバフ研磨との違い、寸法への影響などに疑問を持つ方も多いのではないでしょうか。
本記事では、バレル研磨の基本原理や種類ごとの特徴、主な用途、さらに設計・加工時に注意すべき実務的ポイントを詳しく解説します。特に量産部品や精密部品を扱う際に役立つ研磨精度とコストを両立させるための考え方もまとめていますので、ぜひ参考にしてください。
バレル研磨とは?
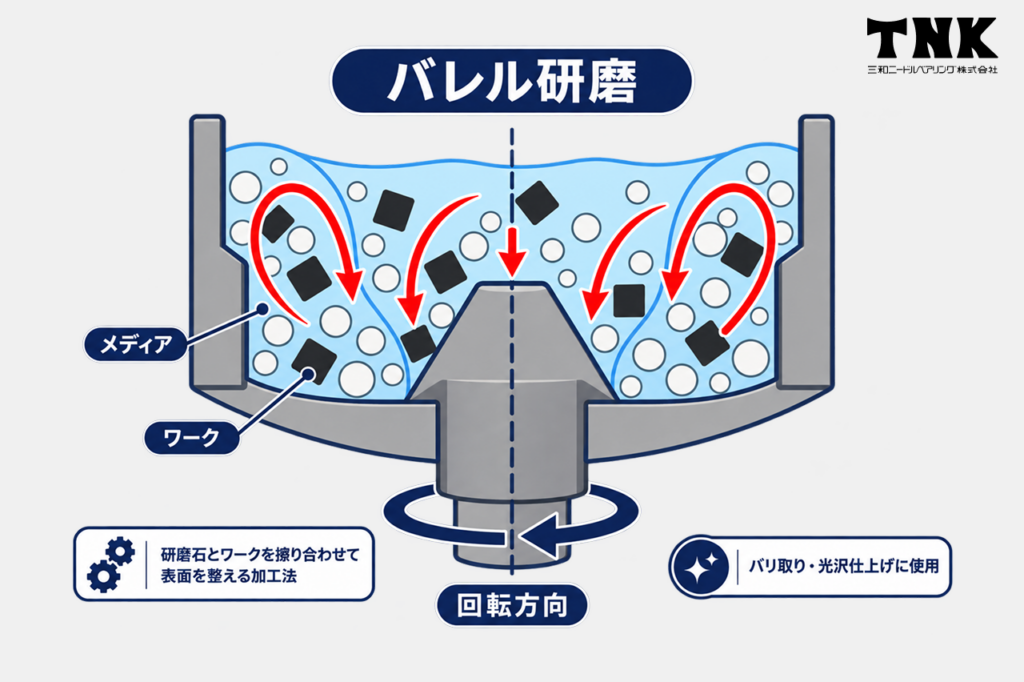
「バレル(barrel)」とは、英語で「樽」や「樽形の容器」を意味します。バレル研磨とは、バレル槽と呼ばれる容器に研磨石などのメディアとワークを入れ、回転や振動などによって動かし、ワークとメディアの摩擦を利用して表面を仕上げる加工法です。
ここでは、バレル研磨の仕組みと主な特徴、目的を解説します。
- バレル研磨の仕組み
- バレル研磨の特徴や目的
バレル研磨の仕組み
バレル研磨では、バレル槽にワーク、メディア、水、コンパウンドなどを投入し、槽に回転や振動を与えます。槽内ではワークとメディアが動きながら接触・摩擦を繰り返すため、表面の微細な突起やバリが少しずつ除去されます。
メディアにはセラミック、樹脂、金属などがあり、材質や形状によって研磨力やワークへの当たり方が変わります。また、コンパウンドは洗浄や潤滑、防錆などを補助するために使用します。
バレル研磨の特徴や目的
バレル研磨の目的は、バリ取り、酸化膜やスケールの除去、表面の平滑化や光沢仕上げなどさまざまです。研削加工と異なり、部品全体を均一に磨くことができます。
しかし、厳密にどの部位をどの程度除去するかの設定が難しいため、寸法精度の高い仕上げよりも、量産する金属・樹脂部品の表面品質安定化として見た目や摺動性、清浄性の向上を重視する場合に向いています。
また、バレル研磨は多数の部品を同時に処理できるため、手作業研磨や個別研削に比べて処理コストを抑えやすく、生産性の高い表面処理技術として広く用いられています。
【関連記事】
研磨加工とは?精密部品に欠かせない工程と技術の基礎知識
研磨加工と研削加工は違いが分かりにくい?使い分けと設計時のコツ
バレル研磨でできること
バレル研磨では、バリ取り、角部のR付けや面取り、表面の平滑化、光沢仕上げ、酸化膜や汚れの除去が可能です。仕上がりは、ワークの材質や形状、メディア、加工時間などで変わります。
以下で詳しく見ていきましょう。
- バリ取り
- 角部のR付けや面取り
- 表面の平滑化
- 光沢仕上げ
- 酸化膜や汚れの除去
1. バリ取り
バレル研磨は、切削加工、プレス加工、穴あけ加工などで発生したカエリバリやヒゲバリなどの細かなバリの除去に使われます。小型部品をまとめて処理できるため、手作業で一つずつバリを除去する方法と比べ、量産品の仕上げを効率化しやすい点が特徴です。
一方、穴の奥や複雑な形状など、メディアが十分に接触しにくい箇所ではバリが残る場合があります。
【関連記事】
金属のバリ取り方法を徹底解説!高品質に仕上げるコツとは?
2. 角部のR付けや面取り
バレル研磨では、ワークとメディアが接触することで、角部のR付けや面取りができます。メディアが鋭利なエッジを徐々に削り取るため、加工後に残った角を滑らかに整えることが可能です。
エッジを丸めることで、組み付け時の引っかかりやけがの防止に役立つほか、角部への応力集中を緩和する効果も期待できます。部品の使用性や安全性を高めるための仕上げとして利用されています。ただし、角部が徐々に削れて丸みを帯びていくため、C1.0×45°のように寸法や角度が指定された面取りには適していません。
3. 表面の平滑化
バレル研磨は、ワーク表面の微細な凹凸や加工目をならし、表面を滑らかにする目的でも用いられます。切削加工などで残った細かな加工跡を整えることで、手触りや外観が改善されるほか、摩擦の低減や汚れの付着抑制につながる場合があります。
さらに、表面状態を均一に整えられるため、めっきや塗装などの表面処理に対する下地調整に採用されることもあります。
【関連記事】
研削加工の表面粗さ(Ra・Rz)とは?図面指示と仕上げ精度のコツ
4. 光沢仕上げ
バレル研磨では、使用するメディアやコンパウンド、加工時間などを調整することで、ワーク表面のくすみや細かな凹凸を整え、光沢を与えることも可能です。外観品質が求められる金属部品や装飾部品などでは、表面を均一に整えて見栄えを良くする目的で採用されています。
求める光沢の程度によって適したメディアや加工条件が異なるため、仕上がりを確認しながら条件を設定します。
【関連記事】
シャフトにおける研磨の役割とは?高精度仕上げを実現する技術と加工実例を紹介
5. 酸化膜や汚れの除去
バレル研磨は、熱処理や各種加工の後にワーク表面へ残った酸化膜やスケール、油汚れ、異物などを除去する目的でも利用されます。メディアとの接触による研磨作用に加え、コンパウンドの洗浄作用を利用することで、表面に付着した汚れを取り除きながら仕上げられます。
使用するメディアやコンパウンドによって洗浄性や防錆性も変わるため、材質や後工程に合わせた選定が重要です。
バレル研磨の4つの種類
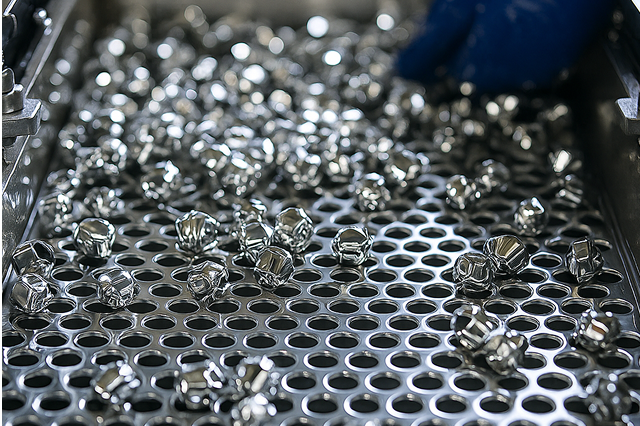
バレル研磨には複数の方式があり、装置の動作原理や処理能力が異なります。目的や対象材質に合わせて方式を選定することが重要です。ここでは代表的な4種類を紹介します。
- 回転式バレル研磨
- 振動式バレル研磨
- 遠心式バレル研磨
- 流動式バレル研磨
1. 回転式バレル研磨
回転式バレル研磨は、最も一般的なバレル研磨の方式です。ドラム型の研磨槽を一定速度で回転させる方法で、部品とメディアの転がり摩擦によってバリ取りや表面の平滑化を行います。
メリット
構造がシンプル、メンテナンス性が高い、比較的低コストで導入できる
デメリット
処理速度が他方式に比べてやや遅く、大量生産には不向き
回転式バレル研磨は、加工時の衝撃が少なくワーク表面へのダメージが小さいため、小径ピンや薄肉ワークなど、形状に制約のある部品の仕上げにも適しています。たとえば、精密シャフトやスプリングピンなど、寸法精度と表面均一性を両立したい製品によく用いられます。
【関連記事】
精密シャフトとは?高精度シャフトの基礎知識と加工のポイント
2.振動式バレル研磨
振動式バレル研磨は、振動モーターで槽全体を小振幅・高周波で振動させ、メディアとワークを流動的に擦り合わせる方式です。研磨槽に新しい研磨液を絶えず供給・排出して清浄状態を保つ液循環を行う場合が多いため、微細な摩擦を均一に与えやすく、複雑形状や小径部のムラ低減に優れます。また、槽内の観察がしやすく、処理中の状態確認やパラメータ調整がしやすい点も特長です。
メリット
メディアが比較的短時間で複雑な形状や内径部などに入りやすい、仕上がりの均一性が高い、周波数・振幅・充填率などの条件変更が容易
デメリット
騒音・振動対策が必要、床・設備への負荷が大きい、樹脂ライナーやメディアの摩耗が比較的早い、薄肉・共振しやすい部品の場合打痕リスクがある
投入比・充填率・周波数・振幅・コンパウンドの最適化が仕上がりを左右します。端子・コネクタ、精密ギア、医療機器の微細部など、微小なバリ除去と光沢仕上げを両立したい場合に向いています。
3.遠心式バレル研磨
遠心式バレル研磨は、複数の小型槽を公転・自転させ、強い遠心力でメディアとワークを高密度に摺動させる方式です。バリ取りから精密仕上げまで幅広く対応できるほか、単位時間当たりの研磨力が大きく、硬質材や焼入れ品でも比較的短時間で加工できます。
メリット
強い研磨力で処理時間が短い、硬質材・焼入れ部品にも有効
デメリット
装置・治具コストが高い、衝撃による打痕・変形のリスクが相対的に大きい、最適条件の許容幅が狭い、ワークサイズ・形状の制約が出やすい
遠心式バレル研磨は、高品位な仕上げに向いていますが、回転数比やメディア比率、処理時間の条件の調整が重要です。特に後工程の洗浄・乾燥を組み合わせるとより品質が安定しやすくなります。
4. 流動式バレル研磨
流動バレル研磨は、研磨槽の底部にある回転盤を高速で回転させ、メディアとワークに渦状の流れを起こして研磨する方式です。洗濯機のように槽内を流動させながらワークとメディアを擦り合わせるため、回転式や振動式と比べて研磨力が高く、比較的短時間で仕上げられます。
メリット
研磨力が高く処理時間が短い、少量から大量まで対応しやすい、研磨中の仕上がりを確認しやすい
デメリット
研磨力が高いため繊細な調整が難しい、ワークの材質や形状によっては傷や変形に注意が必要
流動バレル研磨は、一度に多くのワークを効率よく処理したい場合や、短時間でバリ取りや表面仕上げを行いたい場合に適しています。上部が開放された構造の研磨機も多く、加工途中でワークの状態を確認しながら処理できる点も特徴です。
バレル研磨を利用するメリット
バレル研磨の主なメリットは、複数のワークを一括処理できるため、小型部品の量産工程や仕上がりのばらつきを抑えやすいことにあります。詳しく見ていきましょう。
- 一度に複数のワークを処理できる
- 作業者による仕上がりのばらつきを抑えやすい
- 小型部品の量産加工に向いている
一度に複数のワークを処理できる
バレル研磨では、槽の中に複数のワークとメディア、コンパウンドなどを投入し、一度にまとめて処理できます。一つずつ工具や研磨材を当てる必要がないため、バリ取りや表面仕上げにかかる作業時間を短縮しやすい点がメリットです。
特に、同じ形状の小型部品を多数加工する場合には、一回の運転で複数個を仕上げられるため、手作業による研磨と比べて効率的に処理できます。
作業者による仕上がりのばらつきを抑えやすい
バレル研磨は、メディアの種類やコンパウンドの割合、加工時間などの条件を設定して機械で処理するため、手作業に比べて作業者の技能による仕上がりの差を抑えやすい加工方法です。同じワークを同じ条件で加工することで、ロット内の品質を一定に保ちやすくなります。
ただし、仕上がりはメディアや加工条件によって変化するため、求める表面状態に合わせて条件を設定することが重要です。
小型部品の量産加工に向いている
バレル研磨は、一度に複数のワークを処理できるため、小型部品を多数仕上げる量産工程に適しています。ピンやネジ、切削部品、プレス部品などをまとめて加工でき、数量が多いほど1個ずつ研磨する方法と比べて作業効率を高めやすくなります。
また、機械によって一定条件で処理できるため、量産時の作業負担を抑えながら、バリ取りや表面仕上げを継続して行える点もメリットです。
バレル研磨を利用するデメリット
バレル研磨の主なデメリットには、ワークの大きさや形状によって加工できない場合があるほか、小ロットではコスト面のメリットを得にくいことがあります。また、槽内でワーク同士が接触するため、傷や打痕にも注意が必要です。
- 大きな製品や重量物には向かない場合がある
- 小ロットではコストメリットが出にくい場合がある
- 傷や寸法変化が発生する場合がある
大きな製品や重量物には向かない場合がある
バレル研磨は専用の槽内でワークとメディアを動かして加工するため、槽に収まらない大きな製品には適用できません。また、重量のあるワークは、槽の回転や振動に対して負荷が大きくなり、メディアとの接触が不均一になりやすいほか、槽や研磨機本体への負担も大きくなります。さらに、槽内に入るサイズであっても、ワークの形状によってメディアが十分に接触しなければ、部分的に研磨されにくくなることがあります。
そのため、大型品や重量物、複雑な形状の部品を依頼する場合は、使用する研磨機の大きさや対応可能重量だけでなく、目的とする箇所まで研磨できるかを事前に確認することが重要です。
小ロットではコストメリットが出にくい場合がある
バレル研磨は、一度に複数のワークを処理できるため、数量が多いほど加工効率を高めやすい方法です。
一方、加工する数量が少ない場合は、一括処理によるメリットを十分に生かせず、ほかの研磨方法と比べてコスト面で有利にならないことがあります。
そのため、小ロット品ではバレル研磨だけに限定せず、バフ研磨などほかの仕上げ方法も含めて、数量や求める仕上がりに適した加工方法を検討することが大切です。
傷や寸法変化が発生する場合がある
バレル研磨では、槽内で複数のワークとメディアを動かして加工するため、ワーク同士がぶつかり、表面に傷や打痕が生じる場合があります。特に外観品質が求められる部品では、目的のバリや表面を除去できても、接触による傷が新たな品質上の問題になる可能性があります。また、加工時間やメディアとの接触量によっては、角部やエッジ部分が想定以上に削れて狙った寸法から外れる場合もあります。
傷や寸法変化を避けたい場合は、ワーク同士の接触を防ぐ仕切り付きの槽を使用できるか、加工時間や投入条件を適切に管理できるかなど、使用設備や加工方法を事前に確認することが重要です。
バレル研磨とバフ研磨や研削加工との違い
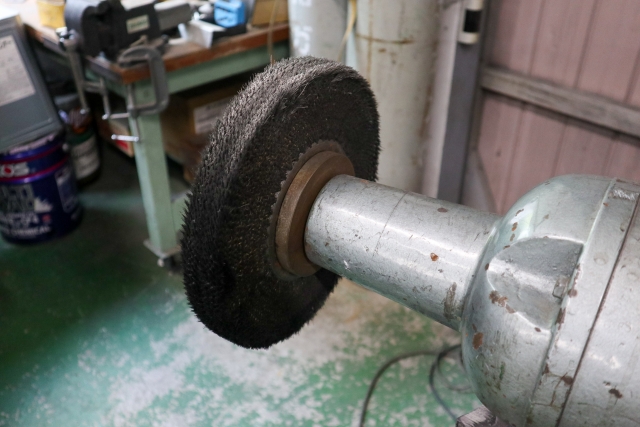
バレル研磨は小型部品をまとめて仕上げる方法、バフ研磨はバフを直接当てて外観や光沢を整える方法、研削加工は砥石で寸法や形状を高精度に仕上げる方法です。
それぞれ目的や求める仕上がり、精度が異なるため、用途に応じて使い分ける必要があります。以下で詳しく見ていきましょう。
- 研削加工との違い
- バフ研磨との違い
研削加工との違い
研削加工は、砥粒を結合した砥石を高速回転させ、砥粒一つひとつを微小な切れ刃としてワーク表面を少しずつ削り取る加工方法です。少しずつワークの表面を削り取っていくため、寸法公差や真円度、円筒度、表面粗さなどを高精度に仕上げる用途に適しています。
また、切削加工では加工しにくい焼入れ後の硬い材料にも対応可能です。バレル研磨が主にバリ取りやR付け、表面の平滑化を目的とするのに対し、研削加工は寸法や形状を高精度に仕上げる点が大きく異なります。
バフ研磨との違い
バフ研磨は、布やフェルトなどでできた円盤状のバフを高速回転させ、研磨剤とともにワーク表面へ押し当てて磨く加工方法です。細かな傷やくすみを除去して表面に光沢を与えられるため、外観品質を高めたい部品の仕上げに利用されています。
また、作業者がバフを当てる位置や力加減を調整できるため、特定の面を重点的に磨くことも可能です。バレル研磨が複数のワークをまとめて処理するのに対し、バフ研磨は特定の面を重点的に磨いたり、光沢や外観を細かく調整したりする場合に適しています。
【関連記事】
研削加工とは?種類や特徴・切削加工との違いまでわかりやすく解説
センタレス研削加工とは?原理・種類・メリットと注意点をわかりやすく解説
バレル研磨の加工時や設計時の注意点
バレル研磨は量産に適した効率的な工程ですが、設計・加工段階でいくつかの技術的配慮が求められます。以下では代表的な注意点を整理します。
- 寸法・公差管理への影響
- 材質とメディアの選定
- 量産性と一貫工程との連携
寸法・公差管理への影響
バレル研磨は微量ながら材料を除去するため、精密部品では寸法変化や形状誤差が問題になることがあります。特に、仕上げ代が小さい部品や幾何公差が厳しい軸部品では、研磨前に補正寸法を設定しておくことが重要です。
また、バリ取りを目的とした短時間処理であっても、角部のR取りやエッジの丸みが進行するため、嵌合精度や摺動部クリアランスに影響を及ぼす場合があります。
対策として、試作段階で研磨量の変化データを取得し、仕上げ寸法への影響を事前に確認しておくと安全です。また、加工時の回転数やメディア比率などの条件管理も加工品質の向上に欠かせません。
材質とメディアの選定
ワーク材質に対して適切なメディアを選定しなければ、比較的軟質なステンレスやアルミでは、光沢ムラや打痕など品質ムラの原因になります。
一方、逆に、焼入れ鋼や超硬材などの高硬度材には、研磨力の粒度の粗いセラミックメディアなどが適しています。また、研磨液は防錆性・潤滑性・洗浄性を考慮して選定することが重要です。
量産性と一貫工程との連携
バレル研磨は多数の部品を一度に処理できるため、量産工程において大きなメリットがあります。特に、切削、熱処理、研削といった他工程と組み合わせることで、品質とコストの最適化が可能です。
たとえば、バレル研磨で表面の微小な傷やバリを除去した後に、サブミクロン精度の研削工程を追加することで、滑らかで耐久性の高い仕上げが得られます。さらに、全工程を社内で一貫管理できれば、寸法変化や表面粗さのばらつきを抑制し、量産時の品質安定化にもつながります。
量産向け設計では、研磨工程を想定した余裕寸法と公差設定が不可欠です。
バレル研磨に関するよくある質問
バレル研磨を検討する際は、加工できる内容だけでなく、仕上がりを左右する条件や研磨機・メディアの選び方も確認しておくことが重要です。
ここでは、バレル研磨についてよくある3つの疑問に回答します。
Q1. バレル研磨の特徴は何ですか?
Q2. バレル研磨の仕上がりは何で変わりますか?
Q3. バレル研磨機とメディアの正しい選び方は?
Q1. バレル研磨の特徴は何ですか?
バレル研磨の特徴は、複数の小型部品をまとめて仕上げられることです。使用するメディアや加工条件を組み合わせることで、バリ取りやR付け、スケール除去、表面の平滑化、光沢仕上げなどに対応可能です。
加工時は、バレル槽内にワーク、研磨石などのメディア、コンパウンド、水などを入れ、回転や振動などによって互いに接触させながら研磨を行います。
Q2. バレル研磨の仕上がりは何で変わりますか?
バレル研磨の仕上がりは、ワークの材質・形状、メディアの材質・形状・サイズ、コンパウンド、加工時間、投入量、回転数や振動条件などで変わります。バリ取りのメディアは、研磨力の高いセラミック系、光沢仕上げにはスチールやソフトメディアなどが選択肢です。
また、プラスチックメディアは加工時の衝撃を抑えやすく、軟質金属や薄物の仕上げに適しています。コンパウンドには洗浄や潤滑、防錆、光沢仕上げの促進などの役割があるため、ワークの材質や研磨目的に合わせてメディアと組み合わせて選定します。
Q3. バレル研磨機とメディアの正しい選び方は?
バレル研磨機は、ワークの大きさや形状、数量、求める仕上がりに合わせて選びます。回転式は仕上がりが安定しやすく、振動式は長尺物や比較的大きなワーク、遠心式は小型ワークを短時間で仕上げたい場合、流動式は幅広い大きさや数量に対応しやすい方式です。
また、メディアはワークの材質や形状、研磨目的に合わせ、接触させたい部分に届く形状・サイズと必要な研磨力を基準に選定します。そのため、目的の仕上がりに最適な条件を組み合わせるためには、加工メーカーの経験やノウハウが重要になるのです。
バレル研磨のまとめ
バレル研磨は、複数の小型部品をまとめて処理できるため、量産部品のバリ取りや面取り、平滑化などを効率よく行う場合に適しています。一方、求める仕上がりによって研磨機の方式やメディア、コンパウンドなどの条件は異なります。そのため、ワークの材質や形状、求める表面状態だけでなく、切削や熱処理、研削などの前後工程も踏まえて加工方法を検討することが重要です。
三和ニードル・ベアリングでは、バレル研磨機を複数保有するほか、切削、熱処理、研削、検査までの社内一貫生産に対応しています。バレル研磨単体の加工可否だけでなく、必要な寸法精度や表面状態、前後工程を踏まえた加工方法についてもご相談いただけます。部品の仕上げや加工工程でお困りの際は、ぜひお気軽にお問い合わせください。