【ステンレス加工の基礎】切削加工の基礎と難しい理由をわかりやすく解説
- 加工技術
ステンレス鋼は、鉄を主成分としてクロムを10.5%以上含むことで優れた耐食性を持つ合金鋼です。耐熱性や強度にも優れ、機械部品やキッチン設備など幅広い用途で使われています。一方、種類によって加工性が異なり、切削や曲げ、溶接、表面処理では材質に応じた加工方法や条件での対応が必要です。
本記事では、ステンレス加工の基礎から主な加工方法、加工が難しい理由、加工時の注意点までわかりやすく解説します。
ステンレス鋼(SUS)とは?
ステンレス鋼とは、「さびにくい鋼(鋼=鉄を主成分とする合金)」として広く利用されている金属材料です。日本国内ではJIS規格(日本産業規格)に基づき、「SUS(Steel Use Stainless)」という記号で分類されます。
ステンレス鋼は鉄にクロム(Cr)を10.5%以上含有することで、表面に不働態被膜と呼ばれる薄い酸化皮膜を形成し、さびや腐食を防ぎます。さらに、ニッケル(Ni)やモリブデン(Mo)などの元素を加えることで、耐食性・耐熱性・強度などの特性を向上させることも可能です。この優れた耐久性とメンテナンス性の高さから、キッチン設備・医療機器・自動車部品・建築資材など、幅広い分野で利用されています。
【関連記事】
ステンレスとは?特徴・種類・錆びにくい理由をくわしく解説
ステンレス鋼(SUS)の主な特徴
ステンレス鋼は扱いが難しい反面、適切な技術で加工することで、耐食性や耐熱性、強度など、用途に直結するさまざまなメリットが得られる素材です。
ここでは、ステンレス鋼を選ぶことで得られる主な利点について整理します。
- 耐食性(錆びにくい)
- 熱に強い(耐熱性)
- 丈夫で強い(高強度)
- 熱が伝わりにくい(断熱性)
- 見た目がきれい(意匠性)
耐食性(錆びにくい)
ステンレス鋼は耐食性・耐薬品性・耐酸化性に優れ、防錆処理や塗装が不要なため、長期的にメンテナンスの手間が少ない素材です。表面が滑らかで汚れが付きにくく、清掃性にも優れており、食品機器や医療設備など衛生管理が求められる現場に最適です。
また、化学薬品にも強いため、医薬品製造設備や実験機器など、薬品を扱う環境でも安心して使用できます。
熱に強い(耐熱性)
オーステナイト系やフェライト系のステンレス鋼には、高温環境でも優れた耐酸化性や強度を維持できる鋼種があります。そのため、ボイラーや熱交換器、排気系部品など、耐熱性が求められる用途に広く利用されています。
特にオーステナイト系は、高温での強度と耐酸化性に優れており、長時間使用される構造部品にも適しています。ただし、熱膨張係数が大きいため、温度変化の大きい環境では熱によるひずみを見込んだ設計が求められます。鋼種によって耐熱性や熱膨張の挙動が異なるため、使用温度や環境に応じた材料選定が必要です。
丈夫で強い(高強度)
析出硬化系や二相系ステンレス鋼は、引張強度・耐力ともに高く、一般構造材よりも高荷重や高応力環境に対応できる素材です。強度が高いために小さな断面でも設計でき、従来の炭素鋼やアルミでは性能が不足するような過酷な条件下でも採用されています。
さらに、優れた耐疲労性・耐衝撃性を備えており、繰り返し荷重や振動がかかる構造部品でも安定した性能を発揮します。オーステナイト系を中心に、低温脆性の影響が少ないことから、寒冷地など温度変化の大きい環境でも信頼性の高い材料として使用されています。
熱が伝わりにくい(断熱性)
ステンレス鋼は、炭素鋼やアルミニウムなどと比べて熱伝導率が低く、熱が伝わりにくい性質があります。そのため、周囲への熱の伝達を抑えたい設備や部品、保温性が求められる用途などに利用されています。
一方、加工時には発生した熱が逃げにくく、切削工具の刃先や加工部分に熱が集中しやすい点に注意が必要です。工具摩耗や焼き付き、加工精度への影響を抑えるため、適切な切削条件や冷却方法を選定する必要があります。
見た目がきれい(意匠性)
ステンレス鋼は金属特有の光沢と清潔感のある外観を持ち、塗装を施さなくても美しい表面を維持しやすい素材です。そのため、厨房設備や建築部材、家電製品など、機能だけでなく外観品質が求められる用途にも広く使用されています。
また、バフ研磨や鏡面仕上げ、ヘアライン仕上げなど、表面処理によって光沢や質感を調整できます。用途やデザインに合わせて外観を変えられるため、耐食性などの機能性と意匠性を両立しやすい点も特徴です。
ステンレス鋼(SUS)で分類される5つの種類
ステンレス鋼とひとことで言っても、その種類は多岐にわたります。JISの熱間圧延鋼板・鋼帯のJIS G4304では66種類が定められており、海外規格を含めれば200種類を超えるとも言われています。
JIS規格では、ステンレス鋼の名称は「SUS+3桁の数字+(記号)」という形式で表記されます。SUS(Steel Use Stainless)は、以下の英単語の頭文字を組み合わせたものです。
3桁の数字部分は、そのステンレスの化学成分や特性を示し、大きく300番台、400番台、600番台の3つに分類されます。これらの大分類と特徴については、表1にまとめています。
| 3桁の番号 | 分類 | 引張強度 | 耐食性 | 磁性 | 熱処理での強化 |
|---|---|---|---|---|---|
| 300番台 | オーステナイト系 | ◯ | ◯ | なし | × |
| オーステナイト・フェライト系 | △ | △ | あり | × | |
| 400番台 | フェライト系 | △ | △ | あり | × |
| マルテンサイト系 | ◯(焼鈍) | △ | あり | ◎ | |
| 600番台 | 析出硬化系 | ◯ | △ | あり | ※ |
※析出硬化系は熱処理後のみ規定される
1. オーステナイト系ステンレス鋼
SUS304やSUS316などのオーステナイト系ステンレス鋼は、最も一般的に使用されるステンレス鋼です。クロムとニッケルを多く含み、耐食性と加工性に優れています。磁性はなく、冷間加工にも適していますが、加工硬化しやすく切削や曲げには注意が必要です。食品機器、医療機器、建材、厨房設備、化学装置などに幅広く用いられます。
代表的な鋼種はSUS304やSUS316です。SUS304は汎用性が高く、SUS316はモリブデンを含むことでSUS304より耐孔食性に優れています。
【関連記事】
SUS304の精密加工とは?加工特性や精度限界・設計時のポイントを解説
ステンレス(SUS304)の研削加工で失敗しないための条件設定と砥石選定
2. マルテンサイト系ステンレス鋼
SUS420J2やSUS440Cなどのマルテンサイト系ステンレス鋼は、高炭素を含み、焼入れにより高硬度・高強度を実現します。磁性があり、切削性が良好で、耐摩耗性にも優れる一方、耐食性はやや劣ります。刃物、バルブ、ポンプシャフト、ノズル、計器部品のほか、金型や工具類に用いられます。
代表的な鋼種にはSUS420J2やSUS440系があり、焼入れによって硬さを高められることから、耐摩耗性が求められる部品に適しています。
【関連記事】
SUS420J2とは?特徴や用途とマルテンサイト系ステンレス鋼としての性質を解説
SUS440Cとは?高硬度ステンレス鋼の性質や用途をわかりやすく解説
3. フェライト系ステンレス鋼
SUS430などのフェライト系ステンレス鋼は、クロムを主成分とし、低炭素で磁性を持つ材料です。成形性に優れ、コストパフォーマンスが高く、家庭用品や建材に広く使われています。磁性があり、水道水・屋内用途に適する耐食性があり、冷間加工向きですが、溶接性はやや劣ります。台所のシンクや洗濯機といった家庭用品や厨房設備、建築内装材などに用いられます。
代表的な鋼種はSUS430で、ニッケルを含まない代表的なクロム系ステンレス鋼であり幅広い用途で使用されています。
4. 二相系ステンレス鋼
SUS329J1などの二相系ステンレス鋼は、オーステナイト相とフェライト相をほぼ等量含む複相組織で、強度と耐食性のバランスに優れています。磁性があり塩害や応力腐食に強く、過酷な環境での使用に適します。一方、成形性や延性はやや劣る傾向があります。化学プラント、海水用ポンプシャフト・水門・排煙脱硫装置などに用いられます。
代表的な鋼種にはSUS329J1やSUS329J4Lがあり、耐孔食性や耐応力腐食割れ性が求められる海水設備や化学プラントなどで使用されています。
5. 析出硬化系ステンレス鋼
SUS630などの析出硬化系ステンレス鋼は、ニッケルや銅などの添加により、時効処理で高強度化が可能な系統です。溶体化処理と時効処理によって高強度化されるため、通常の焼入れ・焼戻しが必要なく、マルテンサイト系に比べて耐食性に優れています。
強度・耐食性・加工性をバランス良く備えていて、エンジンのバルブスプリングやサスペンションのスプリング、航空機の構造部品などに用いられます。
代表的な鋼種にはSUS630やSUS631があり、SUS630は高力ボルトやバルブ、シャフト、航空機部品など、高い強度が求められる用途に使用されています。
ステンレス鋼(SUS)の主な加工方法
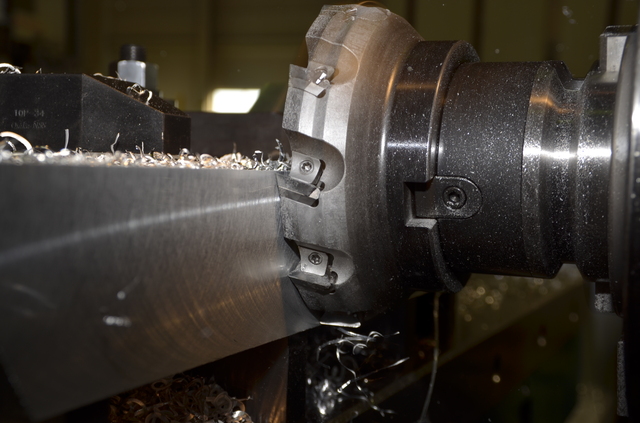
ステンレス鋼の主な加工方法には、材料を削って形状を整える切削加工、所定の寸法に切り分ける切断加工、形状を変える曲げ加工、硬度や強度を調整する熱処理加工、寸法精度や表面粗さを仕上げる研削加工などがあります。
適した加工方法は、鋼種や製品形状、寸法公差、強度、外観などによって異なります。
ここでは代表的な加工方法の特徴を紹介します。
- 切削加工
- 切断加工
- 曲げ加工
- 熱処理加工
- 研削加工
切削加工
オーステナイト系ステンレス鋼は加工硬化しやすく、工具摩耗や焼き付きが起こりやすいため、超硬やコーティング工具の使用が有効です。さらに、低速・高送りといった切削条件の最適化が求められます。
発熱を抑えるために切削油やクーラントの選定と供給も重要です。バリ抑制には機械剛性と送り制御の精度が鍵で、NC制御や5軸加工機の活用により、精度と量産性を両立できます。
【関連記事】
切削加工とは?種類や特徴から製作できる代表的な部品例までを徹底解説
切断加工
ステンレス鋼の切断では、材質や板厚、要求される切断精度に応じて加工方法を選定します。シャーリングや丸鋸などによる機械切断のほか、レーザー切断やプラズマ切断などが用いられます。ステンレス鋼は加工硬化しやすいため、機械切断では工具摩耗やバリの発生に注意が必要です。
また、レーザーやプラズマなど熱を利用する切断では、切断面の変色や熱影響、ひずみが生じる場合があります。板厚や形状、後工程の有無を考慮し、必要に応じてバリ取りや研磨などの仕上げ加工を行います。
曲げ加工
ステンレス鋼の曲げ加工では、プレス機やベンダーなどを用いて所定の角度や形状に成形します。ステンレス鋼は強度が高く、曲げた後に元の形状へ戻ろうとするスプリングバックが生じやすいため、材質や板厚、曲げ半径に応じた加工条件の設定が重要です。
また、曲げ部分には大きなひずみが加わるため、曲げ半径が小さすぎると割れや表面損傷が発生することがあります。加工硬化の影響も考慮しながら、金型形状や加圧量、曲げ方向などを適切に設定する必要があります。
熱処理加工
熱処理加工は、材料を加熱・冷却して金属組織を変化させて硬度や強度などの特性を調整する加工方法で、ステンレス鋼の種類によって熱処理の目的や方法が異なります。
SUS420J2やSUS440Cなどのマルテンサイト系ステンレス鋼では、焼入れや焼戻しで硬度や強度、耐摩耗性を高めることが可能です。また、SUS630などの析出硬化系ステンレス鋼では、一定温度で加熱・保持する時効処理を行うことで、高い強度が得られます。なお、より高い寸法精度が求められる部品では、熱処理後に研削加工で仕上げることもあります。
【関連記事】
金属熱処理とは?焼入れ・焼戻し・焼なましなど代表的な種類を解説
シャフトの熱処理(焼入れ)×研削加工を成功させるポイントとは?精度管理のコツを解説
研削加工
研削加工は、砥石を用いてステンレス鋼を微細に削り、寸法精度や形状精度、表面粗さを仕上げる加工方法です。高い精度が求められる部品の加工に用いられるほか、切削加工や焼入れなどの熱処理で硬度が高くなった部品の寸法や表面を整える追加工として用いられることもあります。
- シャフトの外径:センタレス研削、円筒研削など
- 穴の内面:内面研削など
【関連記事】
研削加工とは?精密部品に欠かせない工程と技術の基礎知識
SUS(ステンレス)シャフトの研削加工事例を紹介!要求される精度と設計時の注意点とは
ステンレス加工なら三和ニードル・ベアリング
三和ニードル・ベアリングでは、ステンレス鋼の超精密加工を行っています。切削、研削、研磨といった加工方法を、製品用途や設計要件に応じて最適に選定し、安定した品質で提供可能です。
特に意匠部品や医療・食品関連の部品など高い品質が求められる分野では、材料や用途ごとに適した管理が重要になります。
当社では社内一貫生産体制により、サブミクロン(1万分の1mm)の超精密加工を実現し、お客様の品質要件に応じた最適な対応を実現いたします。
ステンレスの加工が難しい4つの理由
ステンレス鋼は優れた素材特性から多くの分野で重宝されていますが、加工面では多くの課題を抱えています。ここでは、ステンレスの加工が難しいとされる代表的な理由を解説します。
- 加工硬化しやすく工具摩耗や発熱が大きい
- 熱伝導率が低く焼き付きや変色が起きやすい
- 切りくず排出が悪くバリや変形の原因になりやすい
- 材質によって加工性が異なる
1. 加工硬化しやすい
ステンレス鋼は加工硬化性が高く、切削や圧延中に局所的に硬くなる特性があります。これにより切削抵抗が増加し、工具の摩耗や発熱が激しくなるため、工具寿命の低下や加工精度の悪化につながります。
さらに、硬化した箇所への切込みが不安定になり、工具折損や仕上げ品質の劣化を招くこともあります。
2. 熱伝導率が低く焼き付きやすい
ステンレス鋼は熱伝導率が低いため、加工熱が素材や工具に集中しやすく、焼き付きや変色が生じやすい傾向があります。特に溶接や研削などでは、熱影響部(HAZ)の性質変化や外観不良が起こりやすくなります。
こうした変色や酸化スケールは耐食性の低下にも直結するため、加工後には酸洗いや電解処理などの後処理が求められる場合があります。
3. 切りくずが絡みやすい
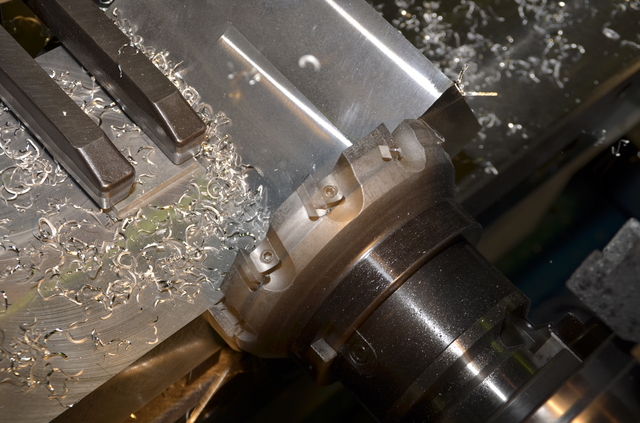
ステンレス鋼の切削では、切りくずが細く絡まりやすく工具やワークに巻き付きやすいため、排出不良や加工面の損傷、工具負荷の増加といった問題が発生します。
とくに深穴や複雑形状の加工では、切りくず処理が難しく再切削によるバリ発生や変形が起こりやすくなります。そのため、排出性を高めることが重要です。
4. 材質によって加工性が異なる
ステンレス鋼は、鋼種によって硬度や強度、伸び、加工硬化のしやすさなどが異なるため、加工性にも差があります。たとえば、オーステナイト系のSUS304は延性に優れる一方で加工硬化しやすく、切削時には工具への負荷が大きくなりやすい材料です。一方、SUS303は硫黄を添加することで切削性を高めています。
このように、同じステンレス鋼でも適した加工方法や工具、加工条件は異なります。安定した精度や工具寿命を確保するには、鋼種ごとの特性を踏まえて加工条件を設定することが重要です。
【関連記事】
オーステナイト系ステンレス(SUS)の加工は難しい?加工硬化の原因と対策を解説
ステンレス加工時の注意すべきポイント
ステンレス加工では、加工硬化や発熱、バリ、スプリングバック、溶接による熱影響などに注意が必要です。こうした特性を考慮せずに加工すると、工具寿命の低下や寸法精度の悪化、割れなどにつながる場合があります。
ここでは、加工方法ごとに注意すべきポイントを解説します。
- 切削・穴開け加工時のポイント
- 曲げ加工時のポイント
- 切断加工時のポイント
- 熱処理・研削加工時のポイント
切削・穴開け加工時のポイント
ステンレス鋼は加工硬化しやすく、熱伝導率も低いため、切削・穴開け加工では工具の摩耗や焼き付きに注意が必要です。鋼種や加工形状に応じて超硬工具やコーティング工具などを選び、切削速度・送り速度・切込み量を適切に設定します。また、切削油やクーラントを十分に供給し、加工部への熱集中を抑えることも重要です。
さらに、切りくずの排出が悪いと発熱や工具の損傷につながるほか、加工後にはバリが発生する場合があります。工具の刃先形状や加工条件に加えて、機械剛性やワークの保持状態にも配慮し、必要に応じてバリ取りまで含めた工程を検討します。
【関連記事】
ステンレス旋盤加工の基礎|切削性や加工条件からみた材料選びのコツ
曲げ加工時のポイント
ステンレス鋼は曲げ加工後に元の形状へ戻ろうとする「スプリングバック」が生じやすいため、あらかじめ戻り量を見込んで曲げ角度や加工条件を設定する必要があります。スプリングバックの程度は鋼種や板厚、曲げ方法などによって異なります。
また、曲げ部分には大きな変形が生じるため、曲げ半径や材料特性によっては割れや表面損傷につながる場合があります。使用する鋼種や製品形状に合わせて、加工方法や金型条件を選定することが重要です。
切断加工時のポイント
ステンレス鋼の切断では、加工時の発熱による工具の摩耗や切断面のバリに注意が必要です。材質や板厚に適した工具・加工条件を選び、過度な発熱を抑えながら加工します。
切断後の端面にはバリや粗れが生じる場合があるため、後工程や製品用途も考慮して仕上げ方法を決めます。特に精密部品では、切断を単独の工程として考えるのではなく、その後の切削や研削なども含めて加工工程を設計することが重要です。
熱処理・研削加工時のポイント
ステンレス鋼の熱処理では、鋼種や製品形状によって変形や寸法変化が生じる場合があります。そのため、必要な硬度だけでなく、熱処理後の寸法や後工程も考慮して熱処理条件を設定することが重要です。
研削加工では、加工熱による研削焼けや寸法精度への影響に注意が必要です。特に高い寸法精度や表面粗さが求められる部品では、熱処理後の状態も踏まえて研削条件や取り代を検討します。
【関連記事】
ステンレス研磨と鏡面仕上げの種類を解説!メリットや加工のポイントを紹介
研削加工の表面粗さ(Ra・Rz)とは?図面指示と仕上げ精度のコツ
ステンレス加工に関するよくある質問
ステンレス加工では、加工の難しさや切削時の注意点、材料を採用するメリットについて疑問を持つ方も少なくありません。ステンレス鋼は優れた耐食性や強度を持つ一方、加工硬化や熱伝導率の低さなど、加工時に考慮すべき特性があります。
ここでは、ステンレス加工に関するよくある3つの質問に回答します。
Q1. なぜステンレス加工は難しいとされているのですか?
Q2. ステンレスの切削加工時の注意点は何ですか?
Q3. ステンレス加工をするメリットは何ですか?
Q1. なぜステンレス加工は難しいとされているのですか?
ステンレス鋼は熱が逃げにくく、加工時の熱が工具に集中しやすいため、刃先が摩耗しやすい材料です。また、加工によって硬さが増す「加工硬化」や、工具への焼き付きが起こりやすいことも加工を難しくする要因です。
Q2. ステンレスの切削加工時の注意点は何ですか?
加工硬化や工具の摩耗、焼き付きに注意が必要です。鋼種や形状に適した工具を選び、切削速度・送り・切込み量を適切に設定します。クーラントによって加工熱を抑え、切りくずを適切に排出することも重要です。
Q3. ステンレス加工をするメリットは何ですか?
ステンレス加工では耐食性や耐熱性、強度に優れた部品を製作できることがメリットです。
錆びにくいためメンテナンス性にも優れ、鋼種や表面仕上げを適切に選ぶことで、機械部品から食品・医療関連設備まで幅広い用途に対応できます。
ステンレス加工のまとめ
ステンレス鋼は優れた耐食性や強度がある一方で、加工硬化や熱の影響、切りくず処理の難しさなど、加工上の課題も多い材料です。この課題に適切に対応するためには、ステンレス鋼の材質特性を理解した上で、最適な加工方法・工具選定・加工条件を組み合わせていく必要があります。
三和ニードル・ベアリングでは、長年にわたって超精密加工に取り組んできた実績をもとに、ステンレス加工に関する豊富な経験とノウハウがあります。社内一貫生産体制のもとサブミクロン(1万分の1mm)の超精密加工を含む幅広い技術に対応可能です。材質やロット数を問わず、ステンレス加工に関するお困りごとがある場合は、ぜひお気軽にご相談ください。