SUS420J2の硬度はどのくらい?熱処理後の硬度目安や条件を解説
- 材料関連
SUS420J2は、マルテンサイト系ステンレス鋼でありながら、炭素を多く含むため焼入れや焼戻しなどの熱処理によって高い硬度と強度が得られます。
耐食性と耐摩耗性を備えており、刃物やシャフトなど、硬さが求められる部品に幅広く使用されています。
SUS420J2の硬度は、生材の状態や熱処理条件によって異なるため、適切な硬度や処理条件の設定が欠かせません。本記事では、SUS420J2の硬度の目安やHRC、熱処理による硬度変化、材質特性、加工時の確認ポイントを解説します。
【関連記事】
SUS420J2とは?特徴や用途とマルテンサイト系ステンレス鋼としての性質を解説
SUS420J2の硬度の目安は?
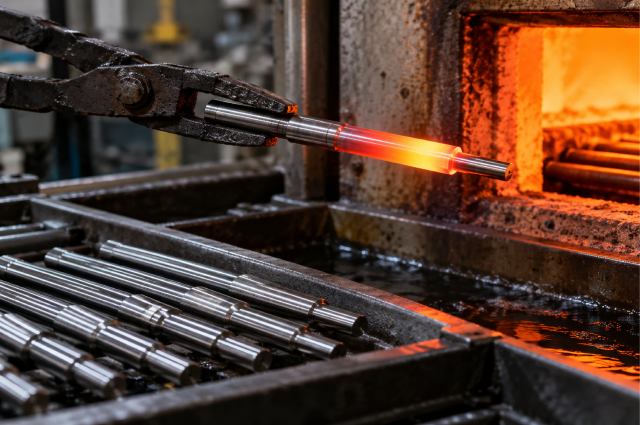
SUS420J2は、熱処理によってHRC50台の高い硬度を得ることができます。実際の硬度は材料形状や熱処理条件によって変わるため、用途に合わせて目標値を設定することが重要です。
| 状態 | 硬度の目安 |
|---|---|
| 焼きなまし | HBW235以下 |
| 焼入れ後 | HRC50~55前後 |
| 焼入れ・低温焼戻し後 | HRC50前後 |
- 未処理の場合の硬度
- 焼入れ時や焼戻し後の硬度
未処理の場合の硬度
SUS420J2は、焼入れなどの硬化熱処理を行う前でも、納入状態や仕上げ方法によって硬度が異なります。例えば、焼きなまし状態では235HBW以下が規格上の目安です。
また、焼鈍仕上げや強圧延仕上げなど、材料の仕上げ状態によっても硬度に差があります。そこで、加工前の切削性や工具選定を検討するときは、ミルシートや材料メーカーの仕様書で納入状態を確認することが大切です。
| 状態 | 内容 | 硬度の目安 |
|---|---|---|
| 焼きなまし | 規格上の硬さの目安 | 235HBW以下 |
| 焼鈍仕上げ | 焼鈍によって材料を軟らかくした状態 | HV160~210程度 |
| 強圧延仕上げ | 強い圧延によって加工硬化させた状態 | HV290~350程度 |
焼入れ時や焼戻し後の硬度
刃物、金型、機械部品向けとして高い硬度が求められる用途では、焼入れ後に低温焼戻しを行うことで、HRC50前後の高い硬度を維持できる例があります。
一方、焼戻し温度を高くすると硬度は低下します。焼入れままの状態が最も硬く、焼戻しによって硬度を少し下げながら靭性を回復させ、必要なバランスに調整します。
なお、低温焼戻しではHRC50前後の高い硬度を維持できる例があります。一方、焼戻し温度を高くすると硬度は低下し、一例として600℃でHRC32、700℃でHRC20となる場合があります。
そのため、単純に硬度だけではなく、耐摩耗性や靭性、使用環境を考慮して条件を決める必要があります。
| 状態 | 硬度の目安 |
|---|---|
| 焼入れ後 | HRC50~55前後 |
| 焼入れ・低温焼戻し後 | HRC50程度 |
| 焼入れ・高温焼戻し後 | 焼戻し温度に応じて低下 |
SUS420J2の材質特徴
SUS420J2は、熱処理によって高い強度と硬度を得られるマルテンサイト系ステンレス鋼です。クロムを含むことによる耐食性に加え、高硬度化によって耐摩耗性を確保できるため、自動車用部品、医療用器具、シャフト、バルブ、ノズル、金型部品などに利用されています。
この章ではSUS420J2の材質特徴について解説します。
- SUS420J2の基礎
- SUS420J2の化学成分
SUS420J2の基礎
ステンレス鋼にはオーステナイト系やフェライト系など複数の種類がありますが、SUS420J2は焼入れによって硬化できるマルテンサイト系に分類されます。
特にSUS420J2はSUS420J1より炭素量が多いことが特徴です。炭素を多く含むと、焼入れをした際に高い硬度を得やすいため、摩耗する部位や強度が必要な機械部品への用途に向いています。具体的には、刃物、医療用器具、シャフト、バルブ、ノズル、金型部品などには、SUS420J2が多く用いられています。
- SUS420J2の炭素量:0.26~0.40%
- SUS420J1の炭素量:0.16~0.25%
【関連記事】
ステンレスとは?特徴・種類・錆びにくい理由をくわしく解説
SUS420J2の化学成分
SUS420J2は鉄を主成分として、炭素やクロム、ケイ素、マンガンなどを含みます。炭素は焼入れ後の硬度に関係する重要な元素で、クロムはステンレス鋼の耐食性に寄与するとともに、焼入れ性にも影響します。
主な化学成分は次のとおりです。
| 元素 | 含有量(%) |
|---|---|
| C(炭素) | 0.26~0.40 |
| Si(ケイ素) | 1.00以下 |
| Mn(マンガン) | 1.00以下 |
| P(リン) | 0.040以下 |
| S(硫黄) | 0.030以下 |
| Ni(ニッケル) | 0.60以下 |
| Cr(クロム) | 12.0~14.0 |
| Mo(モリブデン) | 0.75以下 |
SUS420J2の熱処理条件
SUS420J2の硬度や機械的性質は、焼入れ・焼戻し・焼鈍などの熱処理条件によって変化します。代表的な条件はありますが、ワークの大きさや形状、要求硬度によって適切な温度や保持時間、冷却方法が異なるため、実際の部品では工程全体を考えて条件を設定する必要があります。
この章では、SUS420J2の熱処理条件について解説します。
- 焼入れ
- 焼戻し
- 焼鈍(なまし)
【関連記事】
金属熱処理とは?焼入れ・焼戻し・焼なましなど代表的な種類を解説
焼入れ
焼入れは、SUS420J2を高温まで加熱した後に冷却し、硬度を高める熱処理です。代表的な焼入れ温度として980~1050℃程度が用いられ、油冷や空冷など、設備や製品形状に応じた冷却方法が選択されます。
焼入れでは硬度だけでなく、熱処理による寸法変化や曲がり、割れにも注意が必要です。特に細長いシャフトなどでは、後工程で必要となる研削代や矯正の可否まで考慮して工程を設計します。
焼戻し
焼戻しは、焼入れによって硬化した材料を再加熱し、硬度と靭性のバランスを調整する処理です。高い硬度を維持する場合は150~400℃程度の低温焼戻しが用いられることがあり、要求する硬度や耐食性などによって適切な温度を選定します。
焼戻し温度を変えると最終的な硬度も変化します。そのため、「SUS420J2を熱処理する」という指定だけではなく、必要な硬度や部品の機能を明確にしたうえで条件を決めることが重要です。
焼鈍(なまし)
焼鈍は材料を軟化させ、加工しやすい状態に整えるために行う熱処理です。SUS420J2などのマルテンサイト系ステンレス鋼では、750~850℃程度での焼鈍が標準的な条件の一つとされています。また、800~900℃から徐冷する方法もあります。
切削などの前加工を行う場合は、焼鈍状態で加工した後に焼入れ・焼戻しを行い、さらに研削で仕上げるといった工程が考えられます。要求精度が高い部品ほど、個々の加工だけでなく工程順序まで含めた検討が必要です。
SUS420J2の物理的性質と機械的性質
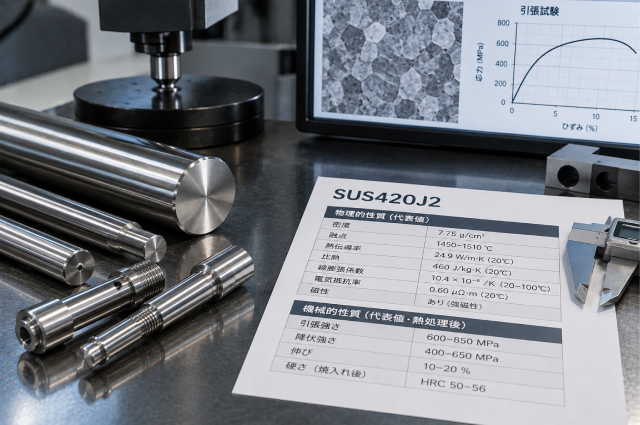
SUS420J2の加工や設計では、硬度だけでなく、密度や熱膨張係数、ヤング率などの物理的性質も確認しておく必要があります。また、機械的性質は熱処理状態によって大きく変わるため、使用する材料の状態を明確にすることが重要です。
この章では、SUS420J2の物理的性質と機械的性質について解説します。
- 物理的性質
- 機械的性質
物理的性質
マルテンサイト系であるSUS420J2は常に磁性を持つため、非磁性が要求される機器に使用する際は注意が必要です。また、マルテンサイト系であるSUS420J2は磁性を示すため、非磁性が要求される機器に使用する際は注意が必要です。
また、温度変化によって膨張や収縮が生じるため、精密部品では線膨張係数も寸法精度に関わる重要な要素です。
SUS420J2の物理的性質は次のとおりです。
| 物理的性質 | 物性値 |
|---|---|
| 硬度 | HV500~700 |
| 密度 | 7.75 g/cm³ |
| 縦弾性係数 | 20.60×10⁴ N/mm² |
| 比熱 | 0.46 J/(g・K) |
| 熱伝導率 | 25.0 W/(m・K) |
| 線膨張係数 | 10.4×10⁻⁶/K |
| 固有電気抵抗 | 56 μΩ・cm |
| 磁性 | 強磁性 |
機械的性質
SUS420J2の機械的性質は熱処理状態によって大きく異なります。焼鈍仕上げ材ではHV160~210程度、焼入れ・焼戻し後ではHV450~550程度が目安です。SUS420J2の機械的性質は、熱処理の状態によって規定される項目が異なります。
JIS G4303では、焼入焼戻し状態について引張強さや耐力、硬さなどが規定されており、値は次のとおりです。
SUS420J2の機械性質は次のとおりです。
| 機械的性質 | 焼入焼戻し | 焼きなまし |
|---|---|---|
| 引張強さ(MPa) | 740以上 | 540以上 |
| 0.2%耐力(MPa) | 540以上 | 225以上 |
| 伸び(%) | 12以上 | 18以上 |
| 絞り(%) | 40以上 | - |
| シャルピー衝撃値(J/cm2) | 29以上 | - |
| ブリネル硬さ(HBW) | 217以上 | 235以下 |
| ロックウェル硬さ(HRBS又はHRBW) | 95以上 | 99以下 |
| ビッカース硬さ(HV) | 220以上 | 247以下 |
| 適用寸法(径、対辺距離または厚さ) | 75mm以下 | - |
SUS420J2の硬度を指定するときの確認ポイント
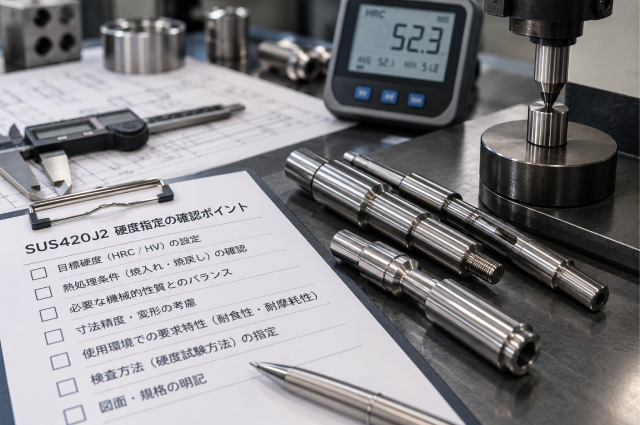
SUS420J2の硬度を図面などで指定する場合は、目標硬度だけでなく、硬度単位、熱処理条件、測定位置まで明確にすることが重要です。特に熱処理後に研削加工を行う精密部品では、硬度と加工精度の双方を満たせる工程になっているか確認する必要があります。
この章では、SUS420J2の硬度を指定するときの確認ポイントについて解説します。
- 目標硬度をHRCやHVで明確にする
- 焼入れ・焼戻し条件を確認する
- 硬度測定位置を決める
目標硬度をHRCやHVで明確にする
硬度を指定するときは、「高硬度」といった表現ではなく、「HRC50~53」のように数値と硬度記号を明確にします。ただし、硬度には複数の測定方法があり、それぞれ圧子や試験力、評価方法が異なるため、数値を単純に比較することはできません。
- HRC(ロックウェル硬さ):くぼみの深さから硬さを測定
- HV(ビッカース硬さ):くぼみの対角線の長さから硬さを測定
- HBW(ブリネル硬さ):くぼみの直径から硬さを測定
焼入れ後の高硬度材ではHRCが用いられることが多く、薄い部品や小さな測定範囲ではHVが適する場合があります。硬さ換算表による換算値は目安であり、実測値の代わりにはならないため、品質保証では使用する試験方法まで決めておくことが重要です。
焼入れ・焼戻し条件を確認する
SUS420J2は焼入れ・焼戻しによって硬度を調整できる一方、焼入れ温度や保持時間、冷却方法、焼戻し温度によって最終的な状態が変化します。また、精密部品では硬度だけを見て熱処理条件を決めるのではなく、熱処理による変形や割れ、後工程の研削代なども確認しなければなりません。
完成寸法から逆算して工程を設計することが品質の安定につながります。
【関連記事】
シャフトの熱処理(焼入れ)×研削加工を成功させるポイントとは?精度管理のコツを解説
硬度測定位置を決める
硬度測定では、部品の測る位置も重要な条件です。同じ部品でも、基準の取り方や形状、測定面の状態によって測定結果に影響が生じます。
摺動面や外径部、先端部など、部品の機能に関わる箇所の硬度を保証したい場合は、測定対象となる位置を図面や検査仕様書で明確にしておくとよいでしょう。あわせて、測定方法や測定点数を加工メーカーと事前に確認しておくことで、品質判定の認識差を防ぎやすくなります。
SUS420J2の硬度に関するよくある質問
SUS420J2の硬度は、材料の納入状態や熱処理条件によって変化します。
ここでは、生材の硬度や切削性、SUS420系材料との違いについてよくある疑問に回答します。
Q1. SUS420J2の生材硬度はどのくらいですか?
Q2. SUS420J2の切削性はどうですか?
Q3. SUS420J2とSUS420の違いは何ですか?
Q1. SUS420J2の生材硬度はどのくらいですか?
SUS420J2の生材硬度は、納入状態や材料メーカーによって異なります。焼鈍状態では235HBW以下が規格上の目安で、焼鈍仕上げ材としてHV160~210程度の例もあります。
「生材」という表現だけでは状態を特定できないため、加工前の硬さを確認する場合はミルシートや材料メーカーの仕様書で納入状態を確認してください。
Q2. SUS420J2の切削性はどうですか?
SUS420J2の切削性は、熱処理状態によって大きく変わります。焼鈍状態では切削加工が可能ですが、焼入れによって高硬度化すると通常の切削加工は難しくなります。
そのため、高精度な外径や表面粗さが必要な部品では、焼入れ前に切削で大まかな形状を作り、熱処理後に研削加工で寸法を仕上げる工程が有効です。加工可否は硬度だけでなく、形状や寸法、公差を含めて判断します。
【関連記事】
オーステナイト系ステンレス(SUS)の加工は難しい?加工硬化の原因と対策を解説
Q3. SUS420J2とSUS420の違いは何ですか?
「SUS420」は420系のマルテンサイト系ステンレス鋼をまとめて指す表現として使われることがあります。JISではSUS420J1とSUS420J2があり、主な違いの一つが炭素量です。
SUS420J1の炭素量は0.16~0.25%、SUS420J2は0.26~0.40%で、J2の方が多くの炭素を含みます。そのため、SUS420J2は焼入れによってより高い硬度を得やすく、刃物やノズル、バルブなど耐摩耗性が求められる用途に使用されています。
SUS420J2のまとめ
SUS420J2は、焼入れ・焼戻しによってHRC50前後以上の高い硬度を得られるマルテンサイト系ステンレス鋼です。一方、実際の硬度は材料の納入状態や熱処理条件によって変化するため、目標硬度だけでなく、熱処理後の変形や研削加工、検査方法まで含めて工程を検討することが重要です。
三和ニードル・ベアリングでは、SUS420J2をはじめとする各種ステンレスの加工実績があり、切削、熱処理、研削、検査まで社内一貫で対応しています。真空炉や無酸化連続熱処理炉、サブゼロ装置などの熱処理設備に加え、センタレス研削盤や円筒研削盤などを保有しているため、熱処理後の高精度な仕上げまで含めた工程設計が可能です。
SUS420J2の硬度設定や熱処理後の寸法精度、研削加工でお困りの場合は、図面や使用条件をもとにご相談ください。