真直度とは?平面度との違いや悪化する原因と設計における注意点を解説
- 加工技術
真直度は、幾何公差のなかの形状公差のひとつで、部品や軸のまっすぐさを評価しています。シャフトなど円筒状の部品では、真直度が不足すると組付け不良や摺動抵抗の増加、回転時の振動につながることがあるため、適切に管理しなければなりません。
しかし、平面度や真円度、直角度との違いが分かりにくく、どの公差を図面で指示すべきか迷う場面も少なくありません。
本記事では、真直度の定義や測定方法、ほかの幾何公差との違い、悪化する原因、精度を確保する加工方法まで解説します。
真直度とは?
| 幾何公差 | 記号 | 意味 | データム要否 |
|---|---|---|---|
| 真直度 |  |
構造がいかにまっすぐであるかを表す | 不要 |
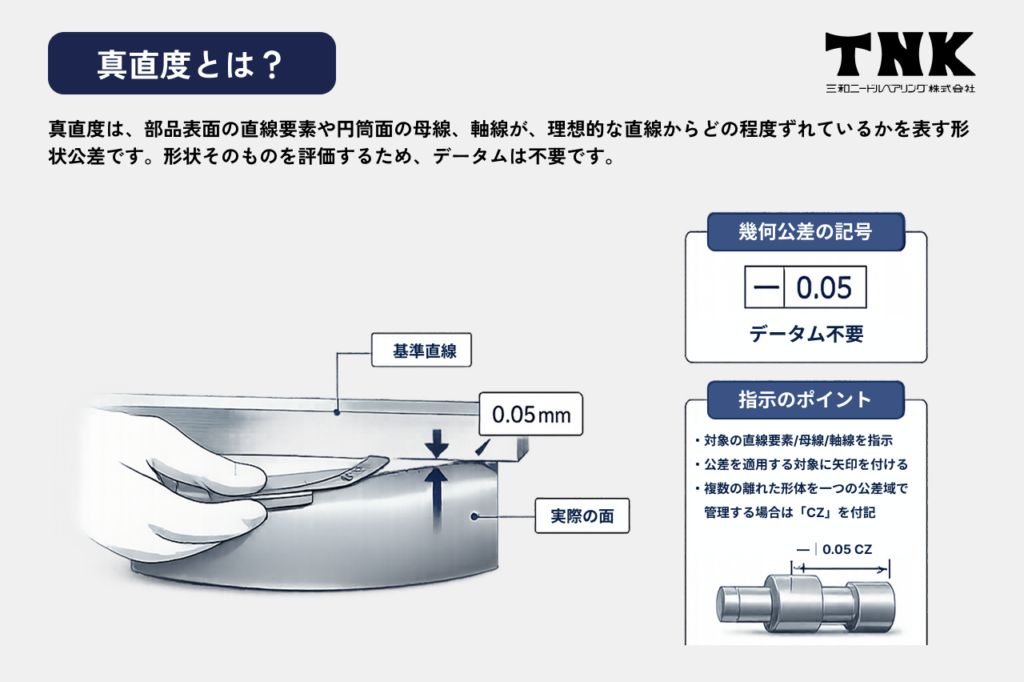
真直度は、部品表面の直線要素や円筒面の母線、公差を適用する軸の軸線が理想的な直線からどの程度ずれているかを表す形状公差です。真直度は形状そのものを評価するため、データムは不要です。
ただし、複数の指示方法があるため、対象を明確にして指示することが重要です。
また、段付き軸や溝付き形状など、離れた複数の形体を一つの公差域で管理する場合は、CZ(Common Zone:共通公差域)を付け、それぞれの形体に矢印を付けて指示します。
真直度の指示方法は、次の4つです。
| 指示方法 | 指示対象 | φの有無 | CZ | 公差域 | 主な設計意図 |
|---|---|---|---|---|---|
| 中心線 | 軸・穴の中心線 | 付ける | ― | 円筒状 | 回転精度・挿入性を確保 |
| 中心線(共通領域) | 離れた複数の中心線 | 付ける | 付ける | 共通の円筒状 | 複数の軸部を同一直線上で管理 |
| 母線 | 円筒面・平面の母線 | 付けない | ― | 平行二直線間 | 当たり面・摺動面の直線性を確保 |
| 母線(共通領域) | 離れた複数の母線 | 付けない | 付ける | 共通の平行二直線間 | 分離した面を一体として管理 |
真直度の主な測定方法
真直度は、直線形状がどれだけ理想的な直線に近いかを評価する幾何公差です。シャフトやピン、ガイド部品などでは、真直度が不足すると組み付け不良や摺動抵抗の増加、回転時の振れにつながる場合があります。
真直度の測定方法は、要求精度や部品形状、測定目的によって使い分けます。現場での簡易確認には定盤やダイヤルゲージを使う方法があり、高精度な形状評価には真円度・円筒形状測定機や三次元測定機が用いられます。
この章では、真直度の主な測定方法について解説します。
- 定盤・直定規・ダイヤルゲージによる簡易測定
- 真円度・円筒形状測定機
- 三次元測定機
定盤・直定規・ダイヤルゲージによる簡易測定
定盤やVブロックにワークを設置し、ダイヤルゲージで変位を測定する簡易的な方法です。低コストで現場でも実施できますが、測定者の技量に左右されやすく、高精度な保証には専用機との併用が一般的です。
簡易測定では、ワークの支持方法や測定位置によって結果が変わる場合があります。
特に細長いシャフトでは、自重によるたわみや設置状態の影響を受けやすいため、測定条件をそろえることが重要です。加工途中の確認や傾向管理には有効ですが、厳しい真直度公差の保証には注意が必要です。
真円度・円筒形状測定機
回転テーブルと検出器でワーク形状を高精度に測定する専用機です。真直度のほか、真円度・円筒度・位置度・円周振れなどの幾何公差や、旧JIS図面で使用される同軸度の評価にも使用されます。
真円度・円筒形状測定機は、円筒部品の断面形状や軸方向の形状変化を詳しく評価できる点が特徴です。シャフトやローラーのような回転部品では、真直度だけでなく真円度や円筒度も性能に影響します。
高精度な外径形状を管理する場合は、寸法測定だけでなく形状測定まで行うことが重要です。
【関連記事】
円筒度とは?図面への書き方と設計で押さえるべきポイントを解説
三次元測定機
測定子で三次元座標を取得し、寸法・位置・形状を総合的に評価します。真直度も測定可能ですが、円筒部品の形状評価には真円度・円筒形状測定機がより適しています。
三次元測定機は、複雑な形状や複数の基準面を持つ部品の測定に向いています。穴位置、平面、段付き形状、組み付け基準などを含めて評価できるため、部品全体の寸法管理に有効です。
一方で、微細な円筒形状の評価では測定点数や測定条件に注意が必要です。測定目的に応じて専用測定機と使い分けることが大切です。
真直度とほかの幾何公差との違い
真直度は、直線要素や軸線がどれだけ理想的な直線に近いかを管理する形状公差です。その他、似たような指示としては以下のようなものがあります。
| 平面度 | 面全体の平坦性を指示(形状公差) |
| 真円度 | 円形断面の丸さを指示(形状公差) |
| 直角度 | 基準に対する90°の関係を評価(姿勢公差) |
真直度・平面度・真円度・直角度は、管理対象や目的が異なります。必要以上に多くの公差を指定すると、加工や検査の負担が増える場合があるため、部品の機能に応じて適切に使い分けることが重要です。
この章では、真直度とほかの幾何公差との違いについて解説します。
- 平面度と真直度との違い
- 真円度と真直度との違い
- 直角度と真直度との違い
平面度と真直度との違い
| 幾何公差 | 記号 | 意味 | データム要否 |
|---|---|---|---|
| 平面度 |  |
面がいかに平らであるかを表す | 不要 |
真直度は一つの直線要素のまっすぐさを、平面度は面全体の平坦性を管理します。シャフトの母線には真直度、取付面など平らな面には平面度を指定するのが一般的です。
平面度は、基準面や取付面がどれだけ平らに仕上がっているかを評価する公差です。例えば、部品を固定する座面に凹凸や反りがあると、組み付け時の傾きや接触不良につながる場合があります。
直線部分の曲がりを管理したい場合は真直度、面全体の平坦性を管理したい場合は平面度を指定します。
真円度と真直度との違い
| 幾何公差 | 記号 | 意味 | データム要否 |
|---|---|---|---|
| 真円度 |  |
断面形状がいかに理論上の真円に近いかを表す | 不要 |
真直度はシャフトなどの直線形状を、真円度は断面が真円にどれだけ近いかを評価します。摺動性には真直度、回転部の荷重分布には真円度を指定するのが一般的です。
真円度は、円筒部品の断面形状が理想的な円にどれだけ近いかを管理する公差です。外径寸法が公差内でも、断面が楕円形や多角形に近い状態では、回転時の振動や偏摩耗につながる場合があります。
軸方向の曲がりを管理したい場合は真直度、断面の丸さを管理したい場合は真円度を指定します。
【関連記事】
真円度とは?測り方や図面指示の方法から設計時のポイントを解説
直角度と真直度との違い
| 幾何公差 | 記号 | 意味 | データム要否 |
|---|---|---|---|
| 直角度 |  |
構造がいかに理論上の直角に近いかを表す | 要 |
真直度は対象そのものの直線性を評価する形状公差で、直角度はデータムに対する90°の関係を評価する姿勢公差です。シャフト自体の曲がりには真直度、端面と軸の直角関係には直角度を指定するのが一般的です。
直角度は、基準となる面や軸に対して対象面や対象軸がどれだけ直角に近いかを管理する公差です。例えば、シャフト端面と軸線の直角度が不足すると、組み付け時の傾きや接触面の偏りにつながる場合があります。
対象そのものの曲がりを管理したい場合は真直度、基準との角度関係を管理したい場合は直角度を指定します。
真直度が悪化する主な原因と加工のポイント
真直度は、シャフトやピンなどの直線形状がどれだけ理想的な直線に近いかを示す幾何公差です。真直度が悪化すると、組み付け時の干渉、摺動抵抗の増加、回転時の振れ、偏摩耗などにつながる場合があります。
真直度の悪化は、加工精度だけでなく、材料特性、熱処理による変形、加工時の保持方法、研削条件、工具や砥石の状態など複数の要因によって発生します。
この章では、真直度が悪化する主な原因と加工のポイントについて解説します。
- 熱処理による曲がり・変形
- 加工時の保持方法やたわみ
- 研削条件や工具摩耗の影響
1. 熱処理による曲がり・変形
焼き入れなどの熱処理では、加熱・冷却時の内部応力によりシャフトが曲がることがあります。細径・長尺シャフトほど影響を受けやすいため、熱処理後に矯正・研削工程を組み込む工程設計が重要です。
また、熱処理による曲がりを抑えるためには、材質や形状に応じた熱処理条件の選定が必要です。焼き入れ後に寸法や形状が変化する前提で、仕上げ代を残しておくことも重要です。
高い真直度が求められる部品では、熱処理後の矯正や研削加工まで含めて工程を設計する必要があります。
2. 加工時の保持方法やたわみ
切削・研削抵抗によるワークのたわみや、過大な締め付け力は加工後の曲がりの原因になります。ワークの剛性に応じた支持方法・保持条件の最適化が真直度確保の鍵です。
特に細長いシャフトでは、加工中の切削抵抗や研削抵抗によってワークがたわみやすくなります。チャックやセンター、支持具の使い方が適切でない場合、加工中に発生した変形が仕上がり精度に影響することがあります。
ワークの長さや外径、材質に合わせて支持方法を調整することが重要です。
3. 研削条件や工具摩耗の影響
砥石の摩耗や送り速度・切込み量などの条件、ドレッシング不良は加工ムラや発熱を招き、真直度悪化につながります。適切な条件設定と砥石状態の管理が欠かせません。
研削加工では、砥石の状態や加工条件によって仕上がりの形状精度が変わります。切込み量が大きすぎる場合や送り速度が適切でない場合、発熱や加工抵抗が増え、曲がりや形状不良につながることがあります。
安定した真直度を確保するためには、砥石のドレッシング、冷却条件、加工条件を継続的に管理することが重要です。
【関連記事】
研削加工とは?精密部品に欠かせない工程と技術の基礎知識
シャフトの摩耗とは?種類ごとの原因や対策と長寿命設計に活かすコツ
真直度を確保するために必要な3つの加工方法
真直度を確保するためには、シャフトやピンなどの直線形状を、理想的な直線に近い状態へ仕上げる工程設計が重要です。特に細径・長尺シャフトでは、材料のたわみ、熱処理による変形、加工時の保持方法、研削条件などが真直度に影響します。
この章では、真直度を確保するために必要な3つの加工方法について解説します。
- センタレス研削加工
- 熱処理後の矯正・研削
- 円筒研削加工
1. センタレス研削加工
砥石・調整車・ブレードの3点でワークを支持しながら外径を研削する方法です。チャックやセンター保持が不要でたわみの影響を受けにくく、細径・長尺シャフトの真直度確保に適しています。条件設定には豊富な加工ノウハウが必要です。
センタレス研削加工では、ワークを連続的に支持しながら外径を仕上げるため、量産性と精度の両立を図りやすい点が特徴です。特に小径シャフトや長尺部品では、保持による変形を抑えながら加工できるため、外径精度や真直度の安定に効果があります。
一方で、砥石、調整車、ブレードの条件設定が仕上がりに影響するため、加工条件の管理が重要です。
【関連記事】
センタレス研削加工とは?原理・種類・メリットと注意点をわかりやすく解説
2. 熱処理後の矯正・研削
熱処理による変形を前提に、熱処理後の矯正・仕上げ研削を組み込む工程設計が重要です。工程順序を適切に設計することで、図面で要求される真直度に仕上げられます。
焼き入れなどの熱処理では、加熱や冷却による内部応力の変化によって、シャフトに曲がりや反りが発生する場合があります。高い真直度が求められる部品では、熱処理前に仕上げ切ってしまうのではなく、熱処理後の変形を見込んで仕上げ代を残すことが重要です。
必要に応じて矯正や研削加工を行い、最終寸法と真直度を整えます。
【関連記事】
金属熱処理とは?焼入れ・焼戻し・焼なましなど代表的な種類を解説
シャフトの熱処理(焼入れ)×研削加工を成功させるポイントとは?精度管理のコツを解説
3. 円筒研削加工
円筒研削加工は、センタなどでワークを保持しながら外径を高精度に仕上げる加工方法です。段付きシャフトやセンタ穴基準の加工にも対応し、センタレス研削と用途に応じて使い分けます。センタ穴精度や保持方法の管理も重要です。
円筒研削加工は、段付き形状や特定の基準を持つシャフトの外径仕上げに適した加工方法です。センタ穴を基準に加工する場合、センタ穴の精度や保持状態が真直度や同軸度に影響します。
高精度なシャフトでは、加工中のたわみや発熱を抑えながら、切込み量や送り速度を適切に設定することが重要です。
【関連記事】
円筒研削加工とは?特徴や研削方法の種類と設計時に必要なポイント
真直度が重要になる部品と設計・加工のポイント
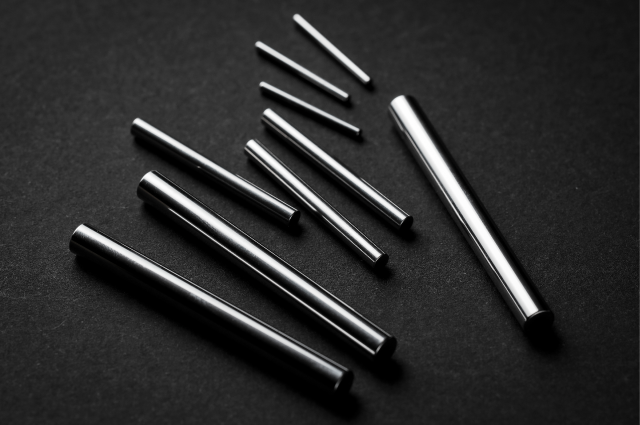
真直度は、シャフトやロッドなどの直線形状を持つ部品で重要になる幾何公差です。組付けや摺動、回転を伴う部品では、わずかな曲がりが挿入不良、摺動抵抗の増加、偏摩耗、振動、騒音などにつながる場合があります。
特に長尺シャフト、摺動シャフト、高速回転する精密シャフトでは、寸法公差だけでなく、真直度や円周振れ、全振れを含めた品質管理が必要です。設計段階では使用条件や相手部品とのすきまを考慮し、加工段階では熱処理後の変形、保持方法、研削条件まで見据えた工程設計が重要になります。
この章では、真直度が重要になる部品と設計や加工のポイントについて解説します。
- 長尺シャフト
- 摺動シャフト・ロッド
- 高速回転する精密シャフト
長尺シャフト
長さが長いほど先端の変位が大きくなり、挿入不良や芯ずれの問題が起きやすくなります。特に小径・長尺シャフトはたわみやすいため、センタレス研削と熱処理後の矯正を組み合わせた工程設計が有効です。
長尺シャフトでは、加工中のたわみや熱処理後の曲がりが真直度に影響します。外径寸法が公差内に収まっていても、軸方向に曲がりがあると相手部品へスムーズに挿入できない場合があります。
設計時には長さと外径のバランス、使用時の支持条件、必要な真直度を確認し、加工時には保持方法や仕上げ工程を適切に設計することが重要です。
摺動シャフト・ロッド
真直度が悪いと相手部品との接触が偏り、摺動抵抗の増加や偏摩耗、寿命低下につながります。摺動距離やすきまを考慮した真直度設定と、加工時の管理を合わせて行うことが重要です。
摺動シャフトやロッドでは、相手部品と安定して接触しながら動くことが求められます。真直度が不足すると、局所的に接触圧が高まり、摺動抵抗の増加や焼き付き、摩耗の進行につながる場合があります。
設計時にはクリアランスや潤滑条件、荷重方向を確認し、加工時には表面粗さや外径精度も合わせて管理することが重要です。
高速回転する精密シャフト
曲がりは回転時の振動や騒音、軸受への負荷増加を招きます。真直度に加え、円周振れや全振れも含めた設計・品質管理が求められます。
高速回転する精密シャフトでは、わずかな曲がりでも回転バランスが崩れ、振動や異音の原因になる場合があります。軸受部に偏った負荷がかかると、摩耗や発熱、寿命低下につながる可能性もあります。
設計時には真直度だけで判断せず、円周振れ、全振れ、真円度、円筒度なども含めて管理し、回転性能に必要な精度を明確にすることが大切です。
高い真直度が求められる加工なら三和ニードル・ベアリング
高精度なシャフト加工では、熱処理や矯正を含めた工程設計が品質を左右します。
三和ニードル・ベアリングでは、センタレス研削をコア技術に、切削加工・熱処理・研削までの社内一貫生産体制を構築しており、細径・長尺シャフトなど真直度が求められる精密部品にも対応可能です。
真直度に関するよくある質問
ここでは、真直度に関連してよく寄せられる質問を紹介します。
Q1. 真直度の公差値はどのように決めればよいですか?
Q2. 寸法公差だけでシャフトの曲がりも管理できますか?
Q3. 真直度はどのような測定方法で保証しますか?
Q1. 真直度の公差値はどのように決めればよいですか?
軸や穴を相手部品に挿入する場合や回転精度を重視する場合は、中心線に真直度を指示します。公差値にはφを付け、円筒状の公差域で管理します。
一方、平面への密着性や摺動面の当たりを重視する場合は、母線に真直度を指示します。この場合、公差値にφは付けず、平行二直線間の公差域で管理します。
Q2. 寸法公差だけでシャフトの曲がりも管理できますか?
できません。寸法公差は外径や長さを管理するもので、形状のまっすぐさは保証できません。曲がりを管理するには、真直度などの形状公差を別途指示する必要があります。
Q3. 真直度はどのような測定方法で保証しますか?
真直度を中心線から指示した場合は、軸方向の複数断面から中心位置を求めて中心線全体が円筒状の公差域内に収まるかを確認します。一方、真直度を母線に指示した場合は、指示方向に沿う表面の直線要素が平行二直線間に収まるかを評価します。
真直度にCZが付く場合は、離れた複数部分を別々に判定せず、一つの共通公差域で評価する点に注意が必要です。また、長尺・小径部品では、自重によるたわみや固定力による変形が測定結果に影響するため、支持方法や測定位置、測定点数をあらかじめ定めておくことが重要です。
まとめ|真直度とは直線形状のまっすぐさを評価する幾何公差
真直度は、部品の表面や中心線・軸線のまっすぐさを評価する形状公差で、組付け性や摺動性、回転精度を確保したい場合に用います。適切な公差設定と、熱処理・矯正を含めた工程設計が高精度実現の鍵です。
三和ニードル・ベアリングでは、サブミクロン(1万分の1mm)精度の超精密研削加工に対応し、切削・塑性加工・研削・熱処理までの社内一貫生産が可能です。真直度でお困りの際は、お気軽にお問い合わせください。