プランジ研削とは?仕組みやトラバース研削との違いについてわかりやすく解説
- 加工技術
プランジ研削とは、回転する砥石をワークの半径方向へ切り込み、特定の外径部位を仕上げる研削方法です。砥石幅の範囲内を効率よく加工でき、段付きシャフトや溝、同一形状を繰り返す量産部品などに用いられます。
本記事では、プランジ研削の意味と仕組み、トラバース研削との違い、向いている加工、メリット、デメリットや注意点、ほかの円筒研削との使い分けをわかりやすく解説します。
プランジ研削とは
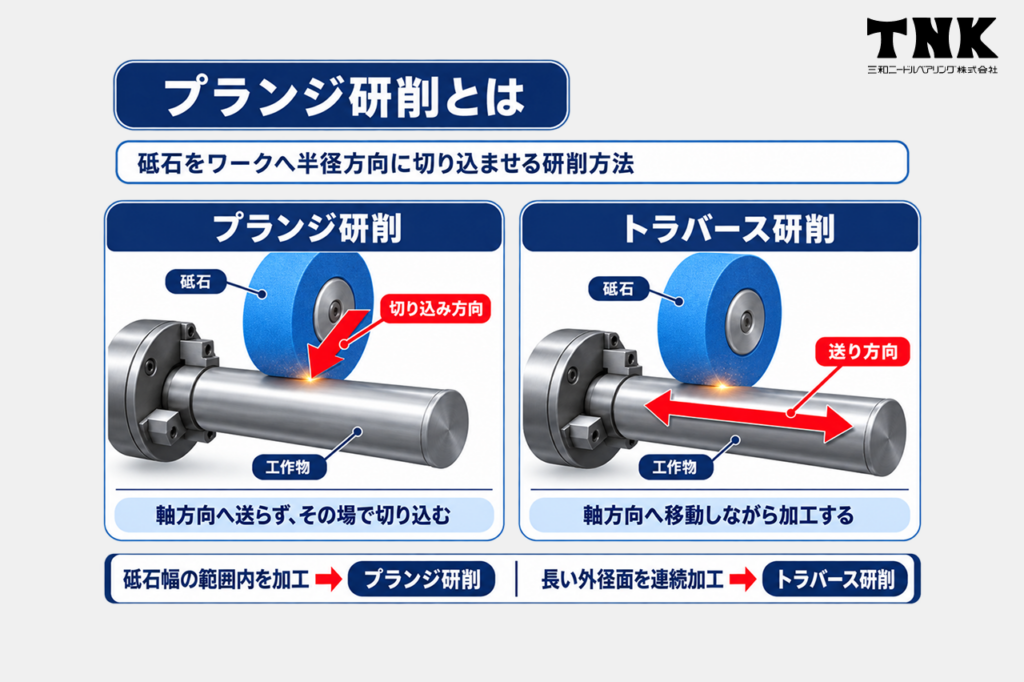
「プランジ(plunge)」は砥石をワークへ直接切り込ませる動作で、プランジ研削は、円筒研削などで用いられる研削方法の一つです。
この章では、プランジ研削の基本的な仕組みと、トラバース研削との違いを解説します。
【関連記事】
研削加工とは?種類や特徴・切削加工との違いまでわかりやすく解説
- プランジ研削の仕組み
- トラバース研削との違い
プランジ研削の仕組み
プランジ研削では、ワークの材質や要求精度に応じて砥石の種類や形状、切り込み量などを設定します。円筒研削の場合、ワークをセンターやチャックなどで保持して回転させ、軸方向の位置を固定したまま、回転する砥石を半径方向へ切り込ませます。
所定の寸法に近づくにつれて切り込み量を調整し、仕上げ工程で寸法精度や表面粗さを整えます。必要に応じてスパークアウトを行い、弾性変形などによる寸法変化を抑えます。
トラバース研削との違い
プランジ研削とトラバース研削では、砥石とワークの相対的な送り方向が異なります。プランジ研削は、ワークを軸方向へ送らず、砥石を半径方向へ切り込んで加工します。一方、トラバース研削は、砥石を切り込ませた状態でワークまたは砥石を軸方向へ移動させる方法です。
このため、砥石幅の範囲内を加工するならプランジ研削、砥石幅を超える長い外径面を連続して仕上げるならトラバース研削が基本的な選択となります。
プランジ研削が向いている加工方法
プランジ研削は、特定の外径部位を集中的に仕上げる加工や、同じ形状を繰り返す量産部品に向いています。
ここでは、加工幅、段付き形状、形状転写、量産性の4つの観点から、向いている加工とその理由を解説します。
【関連記事】
研削加工の製品例からわかる代表的な部品と研削方法の検討基準
- 加工幅が砥石幅より短い部位の研削
- 段付きシャフトの外径研削
- 溝や段差など特定部位の集中加工
- 同一形状を繰り返す量産加工
加工幅が砥石幅より短い部位の研削
プランジ研削は、加工したい幅が砥石幅の範囲内に収まる外径部の仕上げに適しています。砥石をワークの半径方向へ切り込むため、軸方向へ往復させなくても砥石幅の範囲を一度に研削できるためです。
シャフトの軸受部やシール部、ローラーの一部など、限られた幅だけに寸法精度や表面粗さが求められる場合に採用されます。反対に、加工範囲が砥石幅を超える長い外径面では、トラバース研削のほうが適しています。
【関連記事】
研削加工の表面粗さ(Ra・Rz)とは?図面指示と仕上げ精度のコツ
表面粗さのRaとRzの違いとは?図面の指示方法と加工への影響
段付きシャフトの外径研削
段付きシャフトでは、軸受との嵌合部やシール部など、外径が変わる特定の段部だけを高精度に仕上げる場合があります。プランジ研削は、狙った外径部位へ砥石を半径方向から切り込めるため、このような段付き形状の外径仕上げに適した方法です。
加工する段部ごとに砥石位置や切り込み量を設定でき、必要な部分だけを研削できます。ただし、肩部まで同時に仕上げる場合は、砥石形状や加工方向を含めた検討が必要です。
【関連記事】
段付きシャフトの用途や製造工程、設計・加工の注意点について解説
溝や段差など特定部位の集中加工
溝や段差、R部など、ワーク全体ではなく特定の形状を集中的に仕上げたい場合にもプランジ研削が使われます。目的形状に合わせて成形した砥石を用いれば、砥石の輪郭をワークへ転写しやすく、溝幅や段差、R形状などを一度の切り込みで加工できる場合があります。
工具や金型部品、複雑な外径形状を持つ部品などで有効です。ただし、仕上がり形状は砥石の成形精度や摩耗状態の影響を受けるため、砥石管理が重要になります。
【関連記事】
溝付きシャフトとは?種類・用途・加工精度と設計時の注意点を解説
同一形状を繰り返す量産加工
同じ寸法や形状を繰り返し加工する量産部品でも、プランジ研削が適しています。砥石形状、切り込み量、送り速度などの加工条件を一度確立すれば、同じ部位を一定の動作で繰り返し研削できるためです。シャフトやローラー、ベアリング関連部品などの量産では、加工サイクルを組みやすく、加工時間の短縮にもつながります。
一方、連続加工では砥石が徐々に摩耗するため、ドレッシングや寸法補正を工程に組み込む必要があります。
プランジ研削のメリット
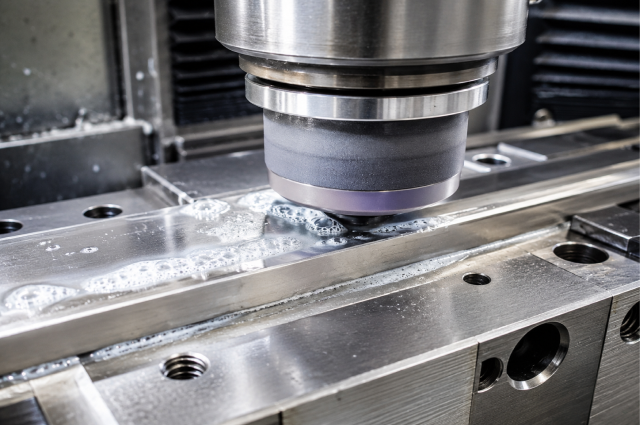
プランジ研削の主なメリットは、特定部位を効率よく加工でき、量産条件をそろえやすく、成形砥石も活用できる点です。ただし、ワーク形状や加工幅、砥石幅、ロット数、要求精度が適していることが前提となります。
- 特定部位を効率よく加工できる
- 同じ形状の量産加工に向いている
- 成形砥石により形状を転写しやすい
特定部位を効率よく加工できる
プランジ研削では、ワーク全体を軸方向へ往復させるのではなく、狙った外径部位へ砥石を直接切り込んで加工します。加工幅が砥石幅の中に収まれば、軸方向への送り動作を省けるため、加工サイクルを短縮しやすい点がメリットです。
必要な範囲だけを研削することで、長い外径面を全面加工する場合に比べて無駄な動きを抑えられます。加工時間を短縮できれば、同じ設備で処理できる数量を増やし、生産性の向上にもつながります。
同じ形状の量産加工に向いている
プランジ研削は、同じ寸法や形状の部品を繰り返し加工する場合、加工条件を標準化しやすい点がメリットです。砥石位置、切り込み量、送り速度、加工時間などを一定に設定すれば、作業者による条件差を抑えながら同じ加工サイクルを繰り返せます。
さらに、自動供給や自動計測と組み合わせることで量産工程を構築しやすくなります。砥石摩耗に応じた補正やドレッシング条件まで管理することで、ロット内の寸法ばらつきも抑えやすくなります。
成形砥石により形状を転写しやすい
成形砥石を使用すると、砥石の輪郭をワークへ転写し、溝、段差、R形状、テーパー形状などを加工しやすくなります。複数の外径や形状を一つの砥石に持たせれば、個別に研削する工程をまとめられる場合があり、段取りや加工時間の削減につながります。
また、一度の保持で複数部位を加工できれば、それぞれを別工程で加工する場合に比べて形状間の位置関係を管理しやすくなります。量産では工程集約による効果が特に大きくなります。
プランジ研削のデメリット
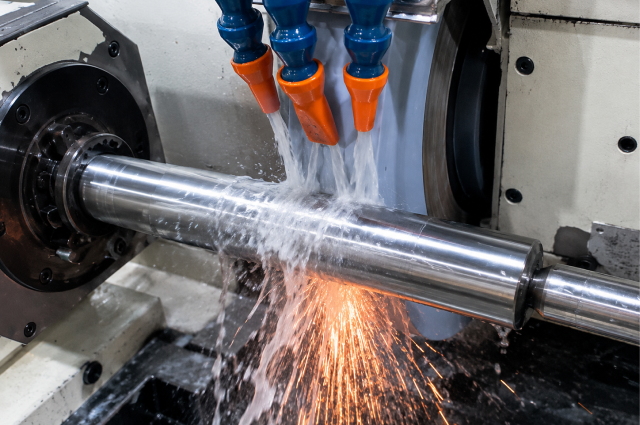
プランジ研削は効率よく加工できる一方、砥石の選定と成形精度、研削熱、振動やビビリの管理が重要です。
この章では、加工精度や表面粗さを安定させるために注意したい3つのポイントを解説します。
- 砥石の選定と成形精度が仕上がりを左右する
- 研削熱や研削焼けに注意が必要
- 振動やビビリの管理が必要になる
砥石の選定と成形精度が仕上がりを左右する
プランジ研削では、使用する砥石の仕様が加工精度や表面粗さに影響します。砥石は砥粒、粒度、結合度、組織、結合剤などによって特性が異なるため、ワーク材質や硬度、除去量、要求する仕上がりに合わせた選定が必要です。
また、成形砥石では砥石の輪郭がそのままワーク形状に影響します。摩耗によって角部やR形状が崩れると仕上がりも変化するため、適切なタイミングでドレッシングを行い、砥石形状を維持することが重要です。
【関連記事】
ステンレス(SUS)の研削加工で失敗しないための条件設定と砥石選定
研削熱や研削焼けに注意が必要
プランジ研削では砥石を特定部位へ切り込むため、加工幅や切り込み量によっては接触部に研削熱が集中しやすくなります。熱の影響が大きいと、ワークの熱膨張による寸法変化や研削焼けなどが発生する可能性があります。
対策には、切り込み量や送り速度を適切に設定し、砥石の切れ味を維持することが重要です。あわせて、研削点へ研削油などを安定して供給し、発生した熱を除去できる加工条件を整える必要があります。
【関連記事】
シャフトの熱処理(焼入れ)×研削加工を成功させるポイントとは?精度管理のコツを解説
振動やビビリの管理が必要になる
プランジ研削では、砥石とワークの接触状態や研削抵抗によって振動やビビリが発生する場合があります。
ビビリが生じると加工面に周期的な模様やうねりが現れ、場合によってはキズなどの不具合につながります。また、表面粗さや形状精度を悪化させる原因にもなるため注意が必要です。特に加工幅が広い場合や細長いワークでは、研削負荷やワーク剛性の影響を受けやすくなります。
そのため、砥石のバランスやドレッシング状態、回転速度、切り込み量、ワークの保持方法などを確認し、安定した加工条件を設定します。
プランジ研削とその他の加工方法を使い分けるポイント
プランジ研削は、円筒研削における加工方式の一つです。円筒研削では、加工する部位やワーク形状、要求精度、生産数量に応じて、プランジ研削、トラバース研削、アンギュラ研削などを使い分けます。
特定の幅を集中的に加工する場合はプランジ研削、長い外径面を仕上げる場合はトラバース研削、外径と端面を同時に仕上げたい場合はアンギュラ研削が選択肢になります。
- トラバース研削を選ぶべきケース
- プランジ研削を選ぶべきケース
- アンギュラ研削を検討するケース
【関連記事】
円筒研削加工とは?特徴や研削方法の種類と設計時に必要なポイント
トラバース研削を選ぶべきケース
トラバース研削は、砥石を切り込ませた状態で、砥石またはワークを軸方向へ移動させながら外径面を仕上げる方法です。長尺シャフトやロールなど、砥石幅より長い範囲を連続して研削したい場合に適しています。軸方向へ送りながら少しずつ加工するため、広い範囲に研削負荷や熱を分散しやすい点も特徴です。
長い外径面に対して均一な表面粗さや寸法精度を求める場合は、プランジ研削よりトラバース研削を選ぶのが基本です。
プランジ研削を選ぶべきケース
プランジ研削は、砥石を軸方向へ送らず、ワークの半径方向へ直接切り込んで外径部を仕上げる方法です。加工幅が砥石幅の中に収まる部位や、段付き形状、溝付き形状など、限定された外径部を仕上げたい場合に選びます。同一形状を繰り返す量産加工にも適しており、成形砥石を使えば複数形状を一工程にまとめられる場合があります。
一方、接触幅が広くなるほど研削抵抗や発熱の影響を受けやすくなります。形状だけで判断せず、砥石の成形方法、ワーク剛性、研削熱、ビビリまで含めて加工可否を検討することが大切です。
アンギュラ研削を検討するケース
アンギュラ研削は、砥石をワークに対して斜め方向から切り込み、外径と端面、肩部などを一度の保持で仕上げる方法です。外径と端面の直角度や位置関係を管理したい部品や、段取り回数を減らしたい段付き部品などで検討されます。
テーパー形状を含む複合的な形状への対応にも利用されます。プランジ研削が主に半径方向から外径部を狙うのに対し、アンギュラ研削は外径と端面を同時に加工したい場合に向いています。
プランジ研削のまとめ
プランジ研削は、砥石をワークの半径方向へ切り込み、砥石幅の範囲内にある特定部位を効率よく仕上げる方法です。段付きシャフトや溝形状、量産加工に適する一方、要求精度に応じて砥石の成形精度や研削熱、振動、摩耗まで考慮した工程設計が欠かせません。
三和ニードル・ベアリングでは、自社開発の研削盤などを保有し、サブミクロン(1万分の1mm)精度の超精密研削加工に対応しています。さらに、研削加工をコア技術として、切削、塑性、熱処理、検査まで社内一貫生産が可能です。試作1個から量産まで対応しているため、プランジ研削の可否だけでなく、図面や要求精度に適した加工方法・工程設計についてもお気軽にご相談ください。