センタレス研磨とは?難しい理由や円筒研削との違いをわかりやすく解説
- 加工技術
センタレス研磨は、円筒部品の外径を滑らかに仕上げる加工方法です。ワークをセンターで保持しないため、センタレス研削や芯なし研削とも呼ばれます。ブレードと複数の砥石でワークを挟みながら研磨するため、センター穴やチャックで固定しなくても、小径・長尺ワークや丸棒、ピンなどの加工が可能です。
一方、高い精度を安定して得るには、芯高や砥石、調整砥石など複数の条件を適切に設定しなければなりません。本記事では、センタレス研磨の仕組みや特徴、加工方式、円筒研削との違い、難しい理由、メリット・デメリットを解説します。
センタレス研磨とは?
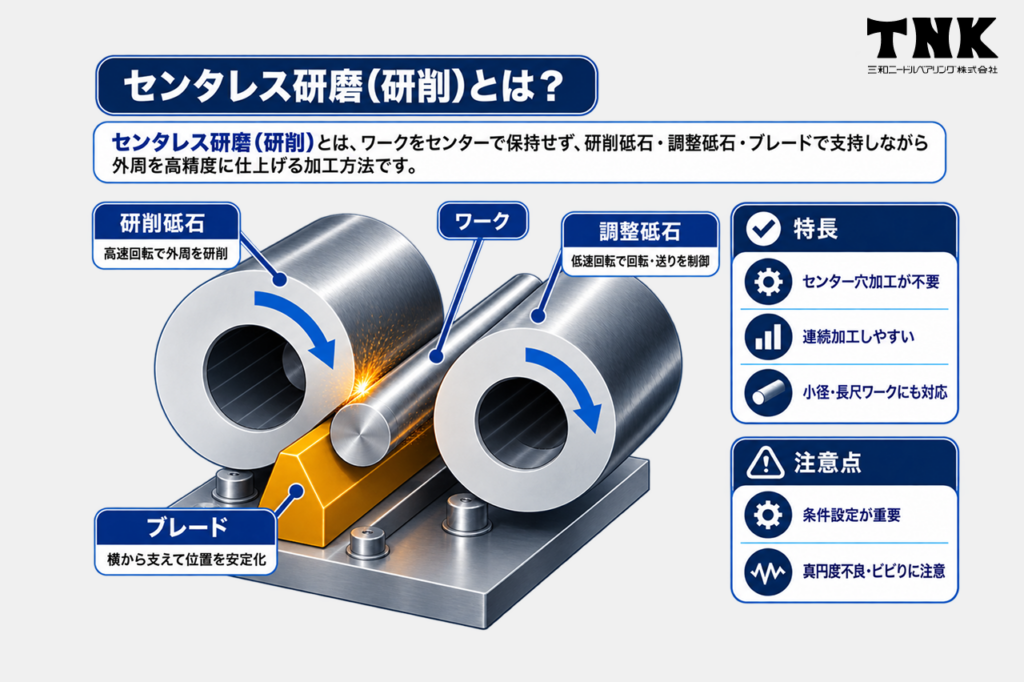
センタレス研磨とは、加工したいワークの外周を高精度に仕上げる加工方法です。センターを支持する際に必要となる穴加工やワークごとの芯出し工程を省き、連続加工がしやすい点がメリットです。
センタレス研磨は、主に以下のような構造から成り立ちます。
- 研削砥石:高速回転してワーク表面を研削
- 調整砥石(調整車):低速回転して回転や送りを制御
- ブレード:ワークが落下しないように下から支える
センタレス研磨のメリットは、センター穴加工や芯出し作業が不要になり、連続加工によって量産性や生産性を高めやすい点です。ワーク全体を支持しながら加工するため、小径・長尺ワークでもたわみを抑えやすいことも特徴です。
一方で、芯高や調整砥石、ブレードなど複数の条件を適切に設定しなければ、真円度不良やビビリなどが生じやすいというデメリットもあります。また、段付き形状や複雑な形状の加工には工夫が必要となる場合があり、形状によっては円筒研削など他の加工方法との使い分けが求められます。
【関連記事】
研磨加工とは?種類や特徴、用途に応じた加工方法をわかりやすく解説
ステンレス研磨とは?種類・特徴と加工のポイントをわかりやすく解説
センタレス研磨の主な特徴
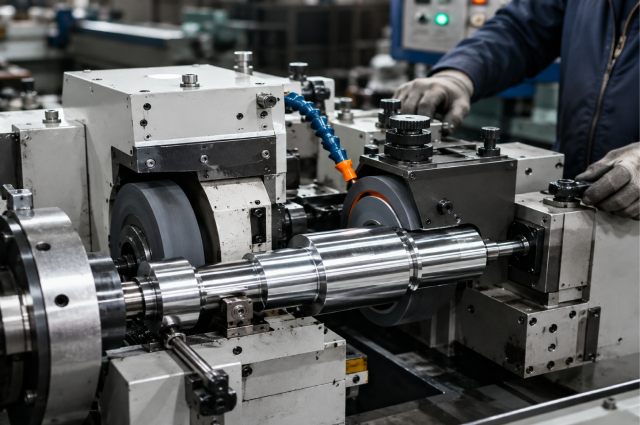
センタレス研磨は、小径・長尺ワークにも対応しやすく、センター穴を設けずに外径が磨ける加工方法です。連続加工にも適しているため、丸棒やピンなどの量産にも活用されます。ここでは、4つの特徴を解説します。
- センター穴を使わずに加工できる
- 小径ワークや長尺ワークを加工しやすい
- 丸棒やピンなどの量産加工に向いている
- 真円度や外径精度を安定させやすい
1. センター穴を使わずに加工できる
センタレス研磨では、ワークをセンター穴やチャックで保持しないため、両端へのセンター穴加工や加工前の芯出し作業を省きやすい点が特徴です。前加工を減らせることから、形状や加工数量によっては工程の簡略化にもつながります。特に、端面にセンター穴を残したくない部品にも適用でき、丸棒や小径シャフトなどの外径仕上げに役立ちます。
ただし、外径以外の端面を基準とした同軸度や振れの管理には注意が必要です。指示内容によっては、円筒研削などと組み合わせたり使い分けたりすることもあります。
2. 小径ワークや長尺ワークを加工しやすい
小径・長尺ワークは、両端だけで保持すると、自重や研削抵抗によるたわみの影響を受けやすくなります。センタレス研磨では、ブレードなどで加工部を支持しながら外径を仕上げるため、両端支持する加工に比べてたわみの影響を抑えやすい点が特徴です。
そのため、細径部品や長尺部品など、保持時の変形をできるだけ避けたい円筒部品にも適しています。ただし、加工前から大きな曲がりがあると安定した支持や送りが難しくなるため、必要に応じて前工程での矯正を検討します。
3. 丸棒やピンなどの量産加工に向いている
センタレス研磨は、丸棒、小径シャフト、ピン、コロ、ニードルなど、同じ仕様の円筒部品を多数仕上げる量産工程に向いています。特に、ワークを研削砥石と調整砥石の間へ連続して通すスルーフィード方式では、一方から順次ワークを供給できるため、ワーク1本ごとの着脱作業が省けます。
また、段取り後は一定の加工条件を維持しやすく、連続して加工を進められる点も特徴です。さらに、自動供給装置と組み合わせることで、生産性の向上が期待できます。
4. 真円度や外径精度を安定させやすい
センタレス研磨では、ワークが回転しながら研削されることで形状のひずみが徐々に小さくなり、断面形状が真円に近づいていきます。この働きは造円作用と呼ばれ、外径寸法や真円度を整えるのに役立ちます。
なお、センタレス研磨の仕上がり精度は研削砥石の状態だけでは決まりません。調整砥石やブレード、芯高、さらに前工程で生じた曲がりや外径ばらつきにも左右されるため、加工条件を総合的に管理することが重要です。
【関連記事】
真円度とは?測り方や図面指示の方法から設計時のポイントを解説
センタレス研磨の加工方式
センタレス研磨には複数の加工方式があります。ワーク形状や生産数量にあわせて使いわけられているため、それぞれの違いを確認しておきましょう。ここでは、代表的な3つの方式についてを紹介します。
- スルーフィード研磨
- インフィード研磨
- エンドフィード研磨
スルーフィード研磨
スルーフィード研磨は、段差やツバのない径が一定のワークを研削砥石と調整砥石の間へ通し、通過させながら外径を連続的に研磨する方法です。調整砥石の回転軸を傾けることでワークに軸方向の送りを与え、回転させながら入口側から出口側へ移動させる仕組みです。
この方式は、段差やツバのない丸棒、ピン、小径シャフトなど、一定径のワークを連続加工する場合に向いています。調整砥石の傾斜角や回転速度によって送り速度が変化するため、要求精度や加工能率に合わせた条件設定が必要です。
インフィード研磨
インフィード研磨は、ワークを研削砥石と調整砥石の間の一定の位置に置いて外径を仕上げる方法です。ワークが同じ場所にある状態で加工するため、スルーフィードでは加工できない段付き形状やツバ付き形状、外径の一部分だけを研磨する場合にも適しています。
一方、ワーク形状に合わせて砥石の成形やストッパーの設定、加工位置の調整が必要となるため、細かい段取りと条件出しが欠かせません。
エンドフィード研磨
エンドフィード研磨は、ワークを軸方向から研削砥石と調整砥石の間へ送り込み、所定の位置まで進めて外径を仕上げる方法です。ワークを反対側まで通過させずに加工するため、ワークの形状に合わせて外径を仕上げられる点が特徴です。テーパー形状など、スルーフィードでは通し加工が難しいワークにも用いられます。
ただし、加工サイクルによっては、ワークを順次通過させるスルーフィードよりも量産性が下がります。
センタレス研磨と円筒研削の違い
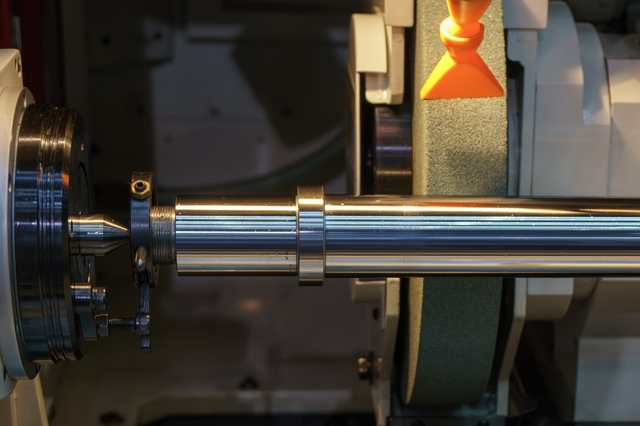
センタレス研磨と円筒研削では、どちらも円筒形状の加工に向いていますが、主にワークの保持方法が異なります。センタレス研磨は連続的な外径加工に向き、円筒研削は基準軸を設定した加工に向いています。
| 比較項目 | センタレス研磨 | 円筒研削 |
|---|---|---|
| 保持方法 | 研削砥石・調整砥石・ブレードの3点で支持し、センターで保持しない | センター穴やチャックでワークを保持し、基準軸を設定して加工する |
| センター穴 | 基本的に不要 | 加工方法によって必要 |
| 得意なワーク | 丸棒、小径・長尺シャフト、ピンなど | 段付きシャフト、複数外径を持つ部品、同軸度や振れを管理したい部品など |
| 量産性 | 連続加工しやすい | ワークごとに保持して加工する |
| 精度管理 | 外径寸法、真円度、表面粗さの管理に向く | 外径寸法に加え、同軸度、円筒度、振れなどの関係精度を管理しやすい |
センタレス研磨は、センター穴を設けずに外径を連続加工できるため、丸棒や小径シャフト、ピンなどの量産加工に向いています。また、外径寸法や真円度、表面粗さを安定させたい場合に有効です。
一方で、円筒研削はワークをセンターやチャックで保持して加工するため、段付きシャフトや複数外径を持つ部品、同軸度や振れを管理したい部品に向いています。単純な外径加工ではセンタレス研磨、基準軸をもとに複数部位の関係精度を管理したい場合は円筒研削を選ぶと整理しやすいです。
【関連記事】
円筒研削加工とは?特徴や研削方法の種類と設計時に必要なポイント
センタレス研磨が難しい理由
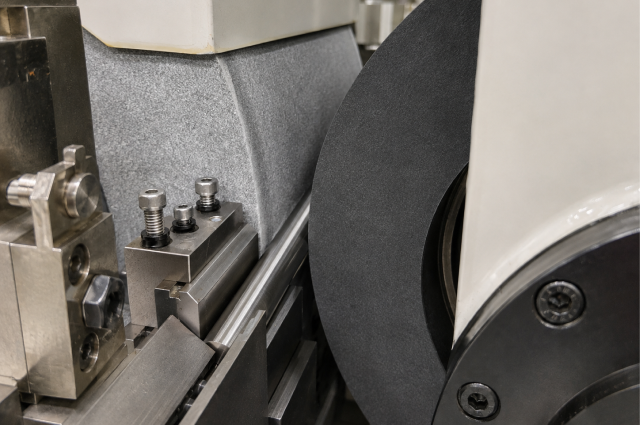
センタレス研磨の加工はワークをセンターで固定しないため、複数の条件が相互に加工精度へ影響します。特に芯高、調整砥石、ブレード、砥石、前工程の品質が重要です。
ここでは、安定したセンタレス研磨が難しいとされる5つの要因を解説します。
- 芯高の調整が仕上がりを左右する
- 調整砥石とブレードの条件設定が必要になる
- 砥石の状態によってビビリや寸法ばらつきが起きる
- ワークの真円度や曲がりが加工品質に影響する
- 材質によって研磨条件が変わる
1. 芯高の調整が仕上がりを左右する
芯高とは、研削砥石と調整砥石の中心を結んだ基準に対するワーク中心の高さのことです。センタレス研磨ではワークをセンターで固定しないため、この位置関係がワークの回転状態や造円作用に影響し、加工精度を左右します。
芯高が適切でない場合、真円度不良や寸法ばらつき、ビビリなどが生じる可能性があります。そのため、ワーク径や加工条件に合わせてブレード高さを設定し、実際の仕上がりを確認しながら調整することが重要です。
2. 調整砥石とブレードの条件設定が必要になる
調整砥石は、ワークの回転速度や軸方向への送りを制御する役割を持ち、ブレードは加工中のワークを下から支えます。調整砥石の角度や回転速度が変われば送り状態も変化し、ブレードの高さや摩耗はワークの姿勢に影響します。
条件が適切でない場合、ワークが安定して送られず、寸法不良や表面品質のばらつきにつながることがあります。研削砥石だけでなく、調整砥石とブレードを含めた3点の関係を適切に設定することが重要です。
【関連記事】
ステンレス(SUS)の研削加工で失敗しないための条件設定と砥石選定
3. 砥石の状態によってビビリや寸法ばらつきが起きる
研削砥石はワーク表面を直接加工するため、砥石の管理が仕上がり品質に大きく影響します。砥石が摩耗していたり、目詰まりや目つぶれが生じたりすると研削抵抗が増え、ビビリや表面の粗れ、寸法ばらつきなどが起きやすくなります。
また、砥石のバランス不良やドレッシング不足も振動や形状不良の原因です。材質に適した砥石を選定するとともに、研削油などによる冷却・切りくず排出も含め、砥石の切れ味と形状を維持します。
4. ワークの真円度や曲がりが加工品質に影響する
センタレス研磨は真円度を整えるのに適した加工方法ですが、前工程で生じた形状不良をすべて修正できるわけではありません。真円度とは、各断面がどれだけ真円に近いかを示す形状公差であり、複数の外径が同じ軸線上にあることまで保証するものではありません。
切削や熱処理による曲がり、偏肉、真円度不良、外径ばらつきが大きい場合、加工中の姿勢や送りが不安定になることがあります。特に小径・長尺ワークは、わずかな曲がりやたわみの影響を受けやすいため注意が必要です。そのため、研磨前の取り代や素材精度を確認し、必要に応じて矯正を含めた工程の設計が欠かせません。
5. 材質によって研磨条件が変わる
ステンレス、アルミ、黄銅、焼入れ材など、材料によって各々の特性が異なるため、同じ形状なら同じ条件で安定した加工ができるとは限りません。そのため、材質に応じて砥石、研削油、送り速度、切込み量などの調整を行います。
条件が適切でない場合、研削焼けや目詰まり、傷、寸法不良、表面粗さの悪化につながります。加工条件は、材質名だけで判断するのではなく、硬度や熱処理の有無、研削取り代、要求される寸法、表面品質などの条件が必要です。
【関連記事】
ステンレス加工の基礎と注意点|用途別に最適な加工法とは?
オーステナイト系ステンレス(SUS)の加工は難しい?加工硬化の原因と対策を解説
センタレス研磨に向いている主な部品と材質
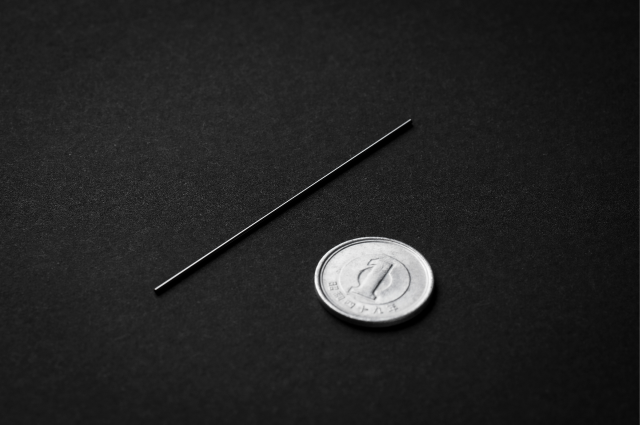
センタレス研磨は、丸棒、小径シャフト、ピン、コロ、ニードルなどの円筒部品に適しています。部品形状だけでなく材質や硬度、熱処理状態を踏まえて加工条件を決めることが重要です。
- 丸棒材
- 小径シャフト
- ピン
- コロやニードル
- ステンレス材
1. 丸棒材
丸棒材は、センタレス研磨と相性のよいワークです。段差やツバがなく、外径が連続した円筒形状であれば、スルーフィード研磨によって一方から順次送り込み、効率よく外径が仕上げられます。
センタレス研磨は、外径寸法をそろえるだけでなく、真円度や表面粗さを整える目的にも利用されます。ただし、素材の曲がりや外径ばらつきが大きいと加工品質が落ちる場合があるため、研磨前の素材精度や研削取り代を確認することが重要です。
2. 小径シャフト
小径シャフトは、両端で保持して加工しようとすると、自重や研削抵抗によるたわみの影響を受けやすい部品です。センタレス研磨では加工部を支持しながら外径を仕上げるため、細径・長尺のシャフトでもたわみの影響を抑えられます。
なかでも外径が一定で段差や溝のないストレートシャフトは、スルーフィード研磨による連続加工に適しています。一方、段付き形状などでは、形状に応じてインフィード研磨などを検討します。
【関連記事】
小径シャフトの高精度加工とは?制作事例から精度と設計のコツを紹介
3. ピン
ピンも、センタレス研磨による外径仕上げに適した代表的な部品です。同一径のストレートピンを多数加工する場合は、スルーフィード研磨によってワークを連続供給できるため、効率よく外径寸法や真円度を整えられます。
一方、段付きピンやツバ付きピン、外径の一部分だけを仕上げる形状では、ワークを一定位置で加工するインフィード研磨が適する場合があります。形状と要求精度に応じて加工方式を選定することが重要です。
4. コロやニードル
コロやニードルは、小径の円筒形状を大量に仕上げるセンタレス研磨と相性のよい部品です。ストレート形状であればスルーフィード研磨による連続加工が可能で、外径寸法や真円度、円筒度を安定させやすくなります。
コロやニードルは転動面として使用されるため、形状や表面品質のばらつきは荷重の偏りや摩耗、振動などにつながる可能性があります。そのため、量産時には外径だけでなく、真円度や円筒度なども含めた精度管理が重要です。
【関連記事】
円筒コロ軸受とは?構造・種類と加工精度の重要性をわかりやすく解説
ニードルローラーとは?特徴と加工のポイントをわかりやすく解説
5. ステンレス材
ステンレス材は、耐食性や強度が求められるシャフトやピンなどに使用されますが、鋼種や硬度によって研磨条件は異なります。センタレス研磨では、材料特性に合わせて砥石や研削油、送り速度、切込み量などを調整する必要があります。
SUS304などのオーステナイト系では加工時の発熱や目詰まりに配慮し、SUS440Cなどの高硬度材では熱処理後の硬度や研削取り代を考慮します。鋼種だけでなく、熱処理状態と要求精度を踏まえた条件設定が重要です。
【関連記事】
SUS304の精密加工とは?加工特性や精度限界・設計時のポイントを解説
SUS440Cとは?高硬度ステンレス鋼の性質や用途をわかりやすく解説
センタレス研磨のまとめ
センタレス研磨は、センター穴を使わずに研削砥石や調整砥石、ブレードでワークを支持して、外径を高精度に仕上げる加工方法です。小径部品や長尺部品、量産部品の加工に適している一方、安定した精度を得るには、芯高や砥石の管理、前工程などを含めた詳細な加工条件管理が求められます。
三和ニードル・ベアリングでは、センタレス研削盤や独自の自社開発設備を活用し、サブミクロン精度の超精密研削加工に対応しています。研削をコア技術として、切削、塑性加工、熱処理、検査まで社内一貫生産が可能です。材質や形状、ロット数を問わず、センタレス研磨・研削加工でお困りの際は、ぜひお気軽にお問い合わせください。