SUS440Cは熱処理でどう変わる?特性や用途と合わせて解説
- 材料関連
SUS440Cの熱処理では、焼入れ・焼戻しの条件によって、得られる硬度や靭性、寸法安定性が変わります。高い硬度が求められる精密部品では、熱処理による曲がりや寸法変化が生じるため、特に後工程まで考慮することが重要です。
本記事では、SUS440Cの熱処理条件や焼入れ前後の硬度の目安、焼戻しによる特性の変化を解説します。さらに、切削加工から熱処理、研削加工まで、要求精度を満たすための加工時の注意点も紹介します。
SUS440Cとは
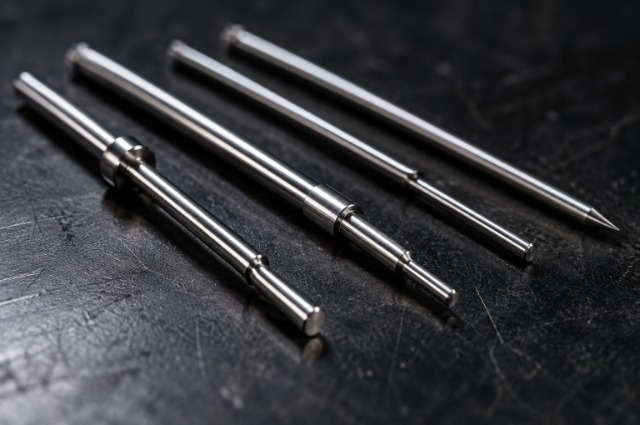
SUS440Cとは、炭素とクロムを多く含み、焼入れによって高硬度化できるマルテンサイト系ステンレス鋼です。精密部品に使用する場合は、高硬度化できることに加えて熱処理後の寸法や形状を最終公差に収める工程設計が重要です。
ここでは、熱処理を前提とした使い方を中心に解説します。
- SUS440Cの特性
- SUS440Cの用途
【関連記事】
SUS440Cとは?高硬度ステンレス鋼の性質や用途をわかりやすく解説
SUS440Cの特性
SUS440Cは炭素を多く含み、焼入れによって硬いマルテンサイト組織を形成できる材料です。
炭素の一部はクロムなどと炭化物を形成するため、熱処理時の加熱温度や保持時間によって組織の状態が変わります。条件によっては、残留オーステナイトが増え、狙った硬度や寸法安定性が得られない場合があります。
そのため、鋼種の一般的な硬度だけではなく、部品形状と要求性能を踏まえて熱処理条件を設定することが重要です。
SUS440Cの用途
SUS440Cは、熱処理によって硬度を高められるため、ベアリングの転動部品、精密シャフト、ピン、バルブ部品、測定機器の接触部など、摩耗や局所的な荷重が生じる箇所に使用されます。
ただし、これらの部品では硬度だけでなく、熱処理による曲がりや外径変化が機能に影響します。例えば、コロでは外径相互差や真円度、シャフトでは軸の曲がりや摺動面の仕上がりが重要です。
用途に応じた硬度を確保しながら、熱処理後にどの部位を研削で仕上げるかまで決めることが必要です。
【関連記事】
ベアリングにおけるコロの種類と用途、高精度加工に必要なポイント
小径シャフトの高精度加工とは?制作事例から精度と設計のコツを紹介
SUS440Cの特性は熱処理でどのように変化する?
SUS440Cは焼入れ・焼戻しを行うことで、硬度・強度と耐摩耗性が高まります。その結果、摩擦や接触荷重を受ける部品の摩耗、表面のへこみを抑えやすくなります。
ただし、高硬度化に伴って靭性が低下したり、熱処理によって変形が生じたりする場合があるため、硬度と精度を両立させる工程設計が欠かせません。
そこで本章では、SUS440Cは熱処理でどう変わるのかについて解説します。
- 硬度と強度が高まる
- 耐摩耗性が向上する
- 靭性とのバランスを考える必要がある
- 寸法変化や変形が発生する場合がある
1. 硬度と強度が高まる
SUS440Cは適切な温度で加熱・冷却すると、硬いマルテンサイト組織が形成され、焼なまし状態と比べて硬度が大きく高まります。これにより、接触面の塑性変形やへこみを抑え、荷重を受ける精密部品の形状維持に役立ちます。
焼入れ後は焼戻しを行い、硬度を調整するとともに内部応力を緩和します。ただし、硬度が高いほどあらゆる強度が向上するわけではありません。衝撃や繰り返し荷重も踏まえ、要求性能に合う熱処理条件を選びます。
2. 耐摩耗性が向上する
焼入れ・焼戻しで硬度を高めたSUS440Cは、摩擦や転がり接触による表面の摩耗を抑えやすくなります。例えば、ベアリング部品や小径シャフトでは、摩耗による寸法変化が回転精度や摺動性に影響するため、硬度の確保は重要です。
ただし、耐摩耗性は硬度だけでは決まらず、接触圧力、潤滑、相手材、表面粗さにも左右されます。材料と熱処理だけで対策を完結させず、研削による仕上げ面の管理まで一体で考えることが必要です。
【関連記事】
シャフトの摩耗とは?種類ごとの原因や対策と長寿命設計に活かすコツ
3. 靭性とのバランスを考える必要がある
靭性とは、外力を受けた材料が破壊しにくい性質です。SUS440Cは高硬度化できる反面、靭性が不足すると衝撃や応力集中によって欠けや割れが生じるおそれがあります。
特に段差や溝を持つ部品では、局所的に応力が集中しやすいため注意が必要です。そのため、焼戻し条件は必要な硬度だけでなく、使用時の荷重や部品形状も考慮して設定します。
設計段階では硬度を過剰に指定せず、使用条件に応じて適切な硬度と靭性のバランスを検討することが大切です。
4. 寸法変化や変形が発生する場合がある
SUS440Cの熱処理では、加熱・冷却に伴う温度差や組織変化によって、寸法変化や曲がりが生じる場合があります。
細長いシャフトや肉厚差のある部品では、冷却の不均一や残留応力が形状精度に影響しやすくなります。残留オーステナイトは後の寸法安定性に関係するため、用途によってはサブゼロ処理も検討します。
三和ニードル・ベアリングでは熱処理炉とサブゼロ装置を保有しており、用途や要求に応じた研削工程の検討なども可能な社内一貫生産の体制を整えています。
【関連記事】
シャフトの熱処理(焼入れ)×研削加工を成功させるポイントとは?精度管理のコツを解説
真直度とは?平面度との違いや悪化する原因と設計における注意点を解説
SUS440Cの熱処理前後の硬度
SUS440Cの硬度は、JIS G 4303で焼なまし状態が269HBW以下、焼入れ・焼戻し後がHRC58以上と規定されています。焼入れ・焼戻し後は、条件によってはHRC60程度になる場合もあります。
硬度を必要以上に高めると割れや加工負荷の原因にもなるため、使用条件に適した範囲を指定します。図面では熱処理後の寸法公差も明確にすることが重要です。
- 生材や焼なまし材の硬度
- 焼入れ・焼戻し後の硬度
生材や焼なまし材の硬度
焼なましは、加熱・冷却で組織を調整し、硬さを下げる熱処理です。SUS440Cの焼なまし状態の硬さは、JIS G 4303のステンレス鋼棒では269HBW以下と規定されています。焼なまし材は焼入れ後より切削しやすく、穴、溝、段差などの形状加工に適しています。
ただし、「生材」という呼び方だけでは納入時の熱処理状態を特定できません。加工前にはミルシートなどで材料規格や硬さ、納入状態を確認することが大切です。
【関連記事】
金属熱処理とは?焼入れ・焼戻し・焼なましなど代表的な種類を解説
焼入れ・焼戻し後の硬度
SUS440Cは、焼入れ・焼戻しによってHRC58〜60程度の高硬度を得られます。焼入れ温度1010〜1070℃、焼戻し温度100〜180℃が条件の一例です。
実際の硬度は保持時間、冷却方法、部品形状などにも左右され、焼戻しで内部応力を緩和しながら調整します。なお、HRCとHBWは測定方法が異なる硬さの尺度で、数値をそのまま比較できません。
図面では測定尺度と目標範囲を併記し、検査条件まで共有すると確実です。
SUS440Cを加工するときの注意点
SUS440Cの加工では、熱処理前後での加工性の変化、焼入れ後の切削の難しさ、研削条件の管理の3点に注意が必要です。
切削と仕上げの順序を決め、熱処理後の変形を想定して研削代を設定し、寸法公差と品質を安定して満たす工程を検討します。特に小径・長尺の部品では、保持方法や曲がりの管理、熱処理後の検査が品質に関わります。
ここでは、SUS440Cを加工するときの注意点について解説します。
- 熱処理前後で加工性が大きく変わる
- 焼入れ後は切削加工が難しくなる
- 研削条件を適切に管理する
熱処理前後で加工性が大きく変わる
SUS440Cは焼なまし状態では形状加工が比較的行いやすい一方、焼入れ後は高硬度となり対応できる加工方法が狭まります。そのため、SUS440Cを加工する際は、まず購入材や支給材が焼なまし状態か、すでに硬化処理済みかを確認します。
焼なまし材から製作する場合は、熱処理前に基本形状を整え、変形が生じやすい箇所や最終的な精度確認が必要な箇所を整理します。そのうえで、熱処理後の測定結果に応じて仕上げ加工を行う工程を組み立てます。
特に小径・長尺部品では、素材の状態から最終検査まで一貫して管理することが重要です。
焼入れ後は切削加工が難しくなる
焼入れ後のSUS440Cは硬度が高く、一般的な切削工具では摩耗や欠けが起きやすくなります。切削できるかどうかは、工具の材種や設備、加工形状によって異なります。
特に細い穴や深い溝、内側の段差など、砥石が届きにくい形状では、熱処理後の仕上げ加工が難しくなる場合があります。
そこで、熱処理前に基本形状を形成し、外径や端面など仕上げ精度が必要な部分には適切な研削代を残すなどの対策が必要です。設計段階から工程を検討することで、工程の追加や不良の発生を抑えやすくなります。
【関連記事】
研削加工と切削加工の違いとは?精密加工における使い分けのポイント
研削条件を適切に管理する
焼入れ後の研削加工では、熱処理による曲がりや寸法のばらつきによって、部位ごとに研削量が異なる場合があります。研削負荷が大きくなると加工熱によって焼戻し軟化や研削割れが生じるおそれがあるため、注意が必要です。
そのため、熱処理後の寸法や形状を確認し、取り代や砥石の状態、切込み量、冷却条件などを適切に管理します。特に高い精度が求められる部品では、熱処理後の状態を踏まえて研削条件を設定することが重要です。
【関連記事】
ステンレス(SUS)の研削加工で失敗しないための条件設定と砥石選定
SUS(ステンレス)シャフトの研削加工事例を紹介!要求される精度と設計時の注意点とは
SUS440Cに関するよくある質問
SUS440Cの熱処理を検討する際は、耐食性や高周波焼入れへの適性、磁性も確認しておきたいポイントです。
ここでは、材料選定や熱処理を依頼する際の基本事項をQ&A形式で整理します。
Q1. SUS440Cは錆びますか?
Q2. SUS440Cは高周波焼入れできますか?
Q3. SUS440Cには磁性がありますか?
Q1. SUS440Cは錆びますか?
SUS440Cは、熱処理後であっても使用環境によっては錆びます。熱処理時の雰囲気によっては表面に酸化が生じるほか、加熱条件による組織や炭化物の状態の変化が耐食性に影響する場合があります。
そのため、必要な耐食性を確保するには、使用環境だけでなく熱処理条件や処理後の表面状態も考慮することが重要です。
Q2. SUS440Cは高周波焼入れできますか?
SUS440Cへの高周波焼入れは、条件によっては可能です。
ただし、一般的には炉による焼入れ・焼戻しが用いられます。高周波焼入れでは局部的な加熱により温度差が生じやすく、形状によっては過熱や割れ、変形への配慮が必要です。
適用には専用の設備と条件検証が求められるため、目的の硬化範囲や形状を踏まえて熱処理方法を選びます。
Q3. SUS440Cには磁性がありますか?
SUS440Cはマルテンサイト系ステンレス鋼で、基本的に磁性を持ち、磁石に吸着します。
代表される非磁性のステンレス鋼にはSUS304がありますが、SUS440Cとは他特性(硬度など)に違いがあります。SUS440Cは焼入れ・焼戻しによって組織や硬度は変わりますが、一般的な熱処理で非磁性材料になるわけではありません。
磁場の影響を受ける機構に用いる場合は、硬度や耐食性だけでなく磁気特性も確認しましょう。
SUS440Cの熱処理のまとめ
SUS440Cに熱処理を施す際は、必要な硬度や耐摩耗性を確保するだけでなく、熱処理に伴う寸法変化や曲がりも考慮する必要があります。高い寸法精度が求められる部品では、特に熱処理後の研削加工まで見据えた工程設計が重要です。
三和ニードル・ベアリングでは、SUS440Cを含む多数のステンレス部品の加工実績を活かし、切削・熱処理・研削・検査まで社内一貫で対応しています。
熱処理後の曲がりへの対策や寸法精度の確保など、精密部品の加工でお困りの際は、ぜひお気軽にご相談ください。