内面研削加工とは?主な用途や必要とされる場面と加工時の注意点を解説
- 材料関連
内面研削加工とは、穴や円筒形状の内側を砥石で削り、内径寸法や真円度、円筒度、表面粗さを高精度に仕上げる研削加工です。ベアリングやブッシュ、シリンダーなどの精密部品で用いられます。
本記事では、内面研削加工の基本から用途、研削盤や砥石の種類、加工時の注意点まで解説します。
研削加工とは
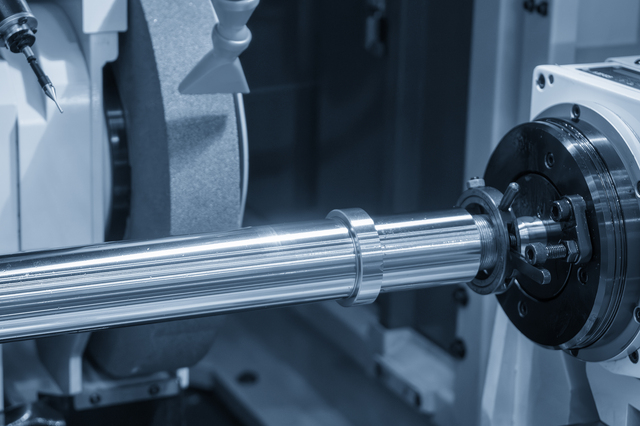
研削加工とは、砥粒を結合した砥石を高速回転させ、工作物の表面を少しずつ削り取る加工方法です。高い寸法精度や滑らかな表面を得やすく、熱処理後の硬い材料にも対応できます。
代表的な方法には、平面研削、円筒研削、センタレス研削、内面研削などがあります。加工する面やワーク形状、要求精度に応じて適切な方法を選定することが重要です。
【関連記事】
研削加工とは?種類や特徴・切削加工との違いまでわかりやすく解説
SUS(ステンレス)シャフトの研削加工事例を紹介!要求される精度と設計時の注意点とは
内面研削加工とは
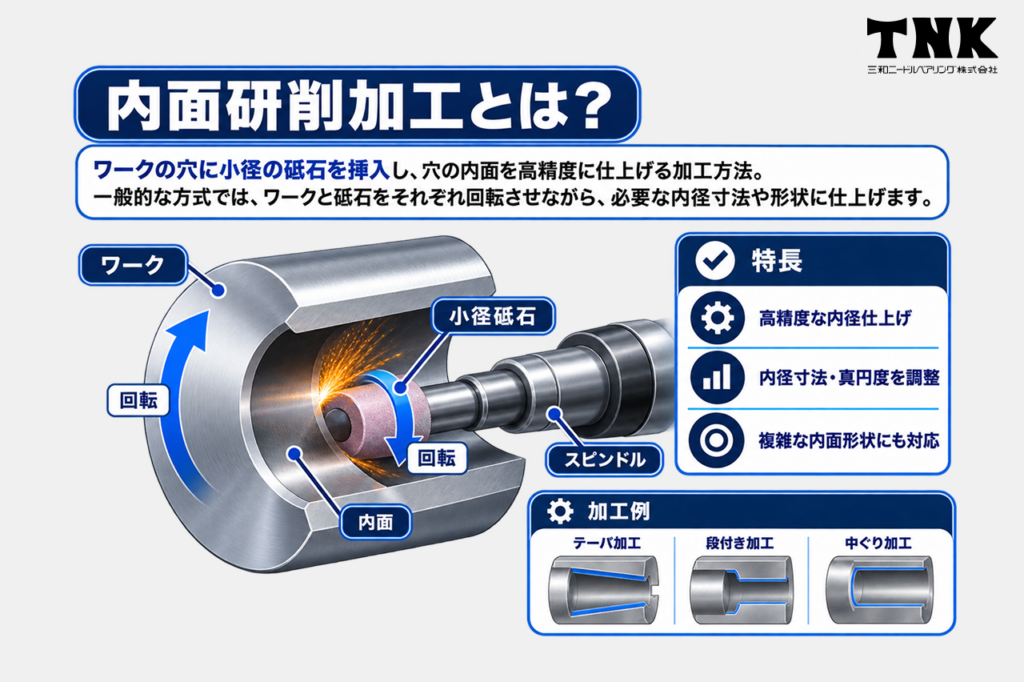
内面研削加工とは、ワークの穴に小径の砥石を挿入し、穴の内面を高精度に仕上げる加工方法です。一般的な方式では、ワークと砥石をそれぞれ回転させながら研削し、必要な内径寸法や形状に仕上げます。
単純な円筒穴だけでなく、設備や砥石形状によってはテーパ形状や段付き形状にも対応できます。ここでは、内径加工に関連する代表的な形状・加工方法を紹介します。
- テーパ加工
- 段付き加工
- 中ぐり加工
テーパ加工
内面研削では、穴の内径を一定に仕上げるだけでなく、入口側と奥側で径が変化するテーパ形状を仕上げることもできます。テーパ穴は、相手部品との位置決めや嵌合、芯合わせなどを目的として採用される形状です。
前工程でおおまかな形状を作り、内面研削で仕上げる方法もあります。対応できる角度や穴径、深さは設備や砥石形状によって異なるため、図面段階で加工可否を確認することが大切です。
段付き加工
段付き加工とは、穴の内部に複数の内径寸法を持たせ、段差のある形状に仕上げる加工です。ブッシュやスリーブなどでは、位置決めや組み付けのために用いられます。
内面研削では、砥石が必要な位置まで進入できれば段付き形状の仕上げも可能です。ただし、段部の隅形状や砥石の逃げ、穴の深さによって加工性が変わるため、必要精度とあわせて砥石の進入スペースも考慮する必要があります。
【関連記事】
段付きシャフトの用途や製造工程、設計・加工の注意点について解説
中ぐり加工
中ぐり加工は、すでに開けられた穴をボーリングバーなどの工具で広げたり、内径寸法や位置を整えたりする切削加工です。内面研削とは異なり、砥石ではなく切削工具を使用します。
要求精度が高い部品では、中ぐりで寸法を追い込んだ後、内面研削で最終精度を仕上げる工程もあります。前加工と仕上げ加工の役割を分けて工程を設計することが重要です。
内面研削加工の主な5つの用途
内面研削加工は、内径寸法、真円度、円筒度、表面粗さなどの精度が求められる部品に用いられます。軸やシールと組み合わされる穴では、形状誤差が回転や摩耗に影響することがあります。
ここでは、内面研削加工が活用される代表的な5つの分野を紹介します。
- 自動車や輸送機器部品
- ベアリングや軸受関連部品
- 金型や精密機械部品
- 医療機器や小型精密部品
- 航空機や産業機器部品
1. 自動車や輸送機器部品
自動車や輸送機器では、エンジン関連部品、ギヤ部品、シリンダー関連部品、駆動系部品など、内径面の精度が性能に関わる部品で内面研削加工が用いられます。
軸と組み合わされる穴では、内径寸法や真円度が適切でないと、すきまの偏りや接触状態のばらつきにつながる場合があります。切削だけでは要求精度を満たしにくい場合、最終仕上げとして内面研削を組み込みます。
2. ベアリングや軸受関連部品
ベアリングや軸受関連部品では、内輪、外輪、ブッシュ、スリーブなどの内径仕上げに内面研削加工が使われます。軸との嵌合や回転を安定させるには、内径寸法だけでなく真円度や円筒度も重要です。
高速回転部品では、形状誤差が振動や局部的な接触につながることもあります。必要な公差を図面で明確にし、加工方法と測定方法をあわせて検討することが求められます。自動車部品やベアリングは、内面研削の代表的な用途として砥石メーカーでも挙げられています。
【関連記事】
シャフトと軸受の種類を解説!それぞれの関係性や役割から使い分けの目安とは?
3. 金型や精密機械部品
金型や精密機械では、ガイドブッシュ、精密スリーブ、位置決め部品、摺動部品などの穴加工や内径仕上げで内面研削が用いられます。相手部品とのクリアランスが動作精度に影響するため、高い内径精度が必要です。
焼き入れによって硬度を高める部品では、熱処理後に寸法変化や歪みが残る場合もあります。切削、熱処理、内面研削の順序や研削代まで見越して工程を設計することが大切です。
【関連記事】
超精密部品の加工事例から分かる精度限界と加工の考え方を解説
4. 医療機器や小型精密部品
医療機器や小型精密部品では、小径穴や微細な内径部に高い寸法精度と滑らかな表面が求められる場合があります。小径になるほど砥石軸の剛性や振れ、加工熱の影響を受けやすくなります。
穴径、深さ、材質、公差などを設備能力と照らして検討することが重要です。量産を想定する場合は、加工時間や安定性も含めて工程を検討します。
【関連記事】
医療機器で用いられる精密部品の金属加工の種類と注意点を解説
5. 航空機や産業機器部品
航空機や産業機器では、油圧部品、バルブ部品、ポンプ部品、エンジン関連部品など、高負荷や厳しい環境で使われる部品の内径仕上げに内面研削が用いられます。
内径面がシールや摺動を担う場合、精度のばらつきは漏れや摩耗につながる可能性があります。熱処理材や難削材が使われるケースもあるため、材料特性と仕上げ工程をあわせて検討することが重要です。
【関連記事】
産業機器におけるシャフトとは?部品の種類や用途と加工のポイントを解説
産業機器のシャフト部品の役割とは?目的や用途と加工時の注意点
内面研削加工が必要とされる場面
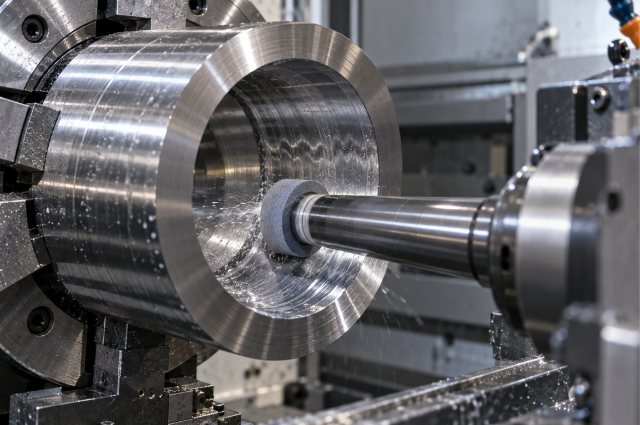
内面研削加工は、穴や内径面に高い寸法精度、真円度、円筒度、表面粗さが求められる場合に使われる仕上げ加工です。切削だけでは要求値を満たしにくい場合や、熱処理後の補正にも有効です。
ここでは、内面研削を検討したい代表的な4つの場面を解説します。
- 内径寸法を高精度に仕上げたい場合
- 穴の真円度や円筒度を整えたい場合
- 内面の表面粗さを改善したい場合
- 熱処理後の内径精度を調整したい場合
内径寸法を高精度に仕上げたい場合
穴に軸やピン、ブッシュなどを組み付ける部品では、内径寸法が嵌合やクリアランスを左右します。寸法の過不足は、がたつきや組み付け不良、摺動抵抗の原因になります。
内面研削は、前加工で残した研削代を少量ずつ除去しながら最終寸法へ近づけられるため、高精度な内径仕上げに適しています。一方、必要以上に厳しい公差は加工時間や測定工数を増やすため、機能上必要な精度を設定することも大切です。
【関連記事】
高精度加工とは?精度を左右する要素や工程設計を解説
穴の真円度や円筒度を整えたい場合
内径寸法が公差内でも、断面が楕円形になっていたり、入口と奥で径が変化したりすると、組み付け後の接触状態が不均一になる場合があります。そこで重要になるのが、真円度や円筒度などの形状精度です。
内面研削では、適切な保持方法と加工条件を設定することで、内径寸法とともに形状精度を整えられます。外径や端面との位置関係も求める場合は、加工・測定基準を明確にします。
【関連記事】
真円度とは?測り方や図面指示の方法から設計時のポイントを解説
円筒度とは?図面への書き方と設計で押さえるべきポイントを解説
内面の表面粗さを改善したい場合
内面が軸やシール材と接触する部品では、表面粗さが摩擦、摺動性、密封性、摩耗などに影響します。切削後の工具目では要求を満たせない場合、内面研削でより滑らかに仕上げます。
ただし、適切な表面粗さは部品の機能や潤滑条件によって異なります。必要な仕様を明確にし、用途によっては内面研削後にホーニングなど別の仕上げ工程を検討します。
【関連記事】
研削加工における表面粗さ(Ra・Rz)とは?図面指示と仕上げ精度のコツ
旋削加工の表面粗さとは?加工別の目安値と改善方法、高精度化のコツ
熱処理後の内径精度を調整したい場合
焼き入れや浸炭などの熱処理では、硬度や耐摩耗性を高められる一方、加熱・冷却に伴って寸法変化や歪みが生じる場合があります。そのため、熱処理前に最終寸法まで仕上げると、処理後に要求精度から外れる可能性があります。
高精度部品では、研削代を残して熱処理し、その後に内面研削で最終寸法へ仕上げます。材質、形状、熱処理方法、要求精度を踏まえ、前工程から一体で工程設計することが重要になります。
【関連記事】
シャフトの熱処理(焼入れ)×研削加工を成功させるポイントとは?精度管理のコツを解説
内面研削加工で使用される研削盤と砥石の種類
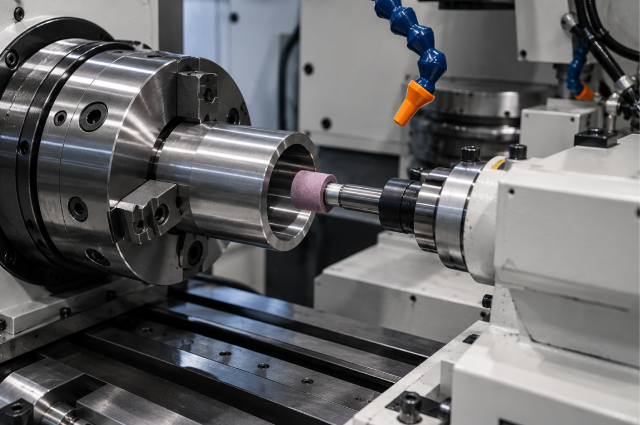
内面研削の品質や加工能率は、内面研削盤の構造と砥石の選定によって変わります。ワークの回転・保持方法によって設備が異なり、砥石も材質や要求精度に合わせて選びます。
ここでは、代表的な内面研削盤と砥石の種類を紹介します。
- 内面研削盤の種類
- 砥石の種類
内面研削盤の種類
内面研削には、主に次の方式があります。
- 普通型:ワークと砥石を回転させ、穴の内面を研削
- プラネタリ型:ワークを固定し、砥石を自転・公転させて研削
- シュー型:ワークをシューで支持しながら回転させ、内面を研削
- センタレス型:ワークをチャックせず、ローラなどで支持して研削
このほか、砥石の送りや切り込みなどを数値制御するCNC内面研削盤もあります。加工条件を数値管理できるため、高精度加工や自動化に用いられます。
砥石の種類
研削砥石は、3つの要素で構成されています。
- 砥粒:材料を削る刃
- 結合剤:砥粒を保持する
- 気孔:切り屑の排出や冷却を助ける空間
砥粒にはアルミナ系、炭化ケイ素系、CBNやダイヤモンドなどの超砥粒があります。内面研削加工をする場合の最適な砥石は、被削材だけでなく、取り代、砥石周速度、表面粗さ、加工能率などによっても変わります。
【関連記事】
ステンレス(SUS304)の研削加工で失敗しないための条件設定と砥石選定
内面研削加工を実施する時の注意点
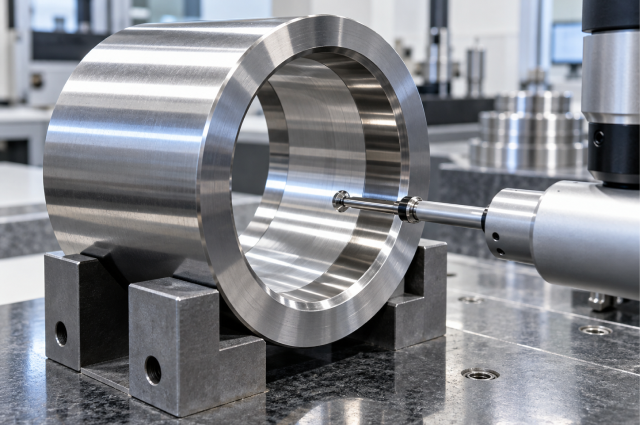
内面研削では、小径砥石を穴の内部で高速回転させるため、砥石軸の剛性や振れ、加工条件が精度を左右します。
ここでは、内面研削で特に注意したい2つのポイントを解説します。
- 砥石軸の剛性と精度管理が重要
- 切り込み量や送り速度の最適化が必要
砥石軸の剛性と精度管理が重要
内面研削では穴径より小さい小径砥石を使うため、穴が小さく深いほど砥石軸は細長くなります。剛性が不足すると研削抵抗によってたわみや振動が発生し、寸法誤差、円筒度の悪化、ビビリによる表面不良につながる可能性があります。
さらに、砥石軸の回転精度も重要です。わずかな振れでも加工面へ影響するため、主軸の状態、砥石のバランス、ドレッシング状態などを適切に管理し、要求精度と設備能力を照らし合わせる必要があります。
切り込み量や送り速度の最適化が必要
切り込み量を大きくし過ぎると研削抵抗と発熱が増え、砥石の摩耗や表面粗さの悪化、研削焼けなどの原因になります。一方、条件を過度に抑えると加工時間が長くなるため、材質、砥石、取り代、要求精度に応じた条件設定が必要です。
また、穴の内部は研削油が届きにくく、切り屑や研削熱がこもりやすい箇所です。冷却、潤滑、切り屑排出のため、研削油の流量や供給位置も含めて加工条件を管理することが重要になります。
内面研削加工に関するよくある質問
内面研削加工を検討する際は、他の内径仕上げとの違いや使用する設備について疑問が生じやすいものです。ここでは、代表的な3つの質問に回答します。
Q1. 内面研削加工を行うメリットは何ですか?
Q2. 内面研削と内径研磨は同じ意味ですか?
Q3. 内面研削盤と円筒研削盤の違いは何ですか?
Q1. 内面研削加工を行うメリットは何ですか?
内面研削加工のメリットは、内径寸法だけでなく、真円度や円筒度、表面粗さなどを高い精度で仕上げられる点です。
また、砥石を使用するため、焼き入れ後の高硬度材など切削では仕上げにくい材料にも対応できます。前加工や熱処理と組み合わせて工程を設計できることも利点です。
Q2. 内面研削と内径研磨は同じ意味ですか?
現場では近い意味で使われることがありますが、厳密には同じとは限りません。内面研削は砥石で材料を除去し、内径寸法や形状を高精度に仕上げる加工です。
一方、内径研磨は内面を滑らかに整える仕上げ全般を指す場合があります。依頼時は名称だけでなく、寸法公差や表面粗さ、真円度などを図面で伝えることが重要です。
Q3. 内面研削盤と円筒研削盤の違いは何ですか?
内面研削盤は、砥石を穴の中に挿入し、ブッシュやスリーブ、軸受穴などの内径面を仕上げる研削盤です。一方、円筒研削盤は主にシャフトやローラーなどの外周面を研削します。
どちらも円筒形状の高精度仕上げに使われますが、加工対象となる面が内側か外側かという点が大きな違いです。
内面研削加工のまとめ
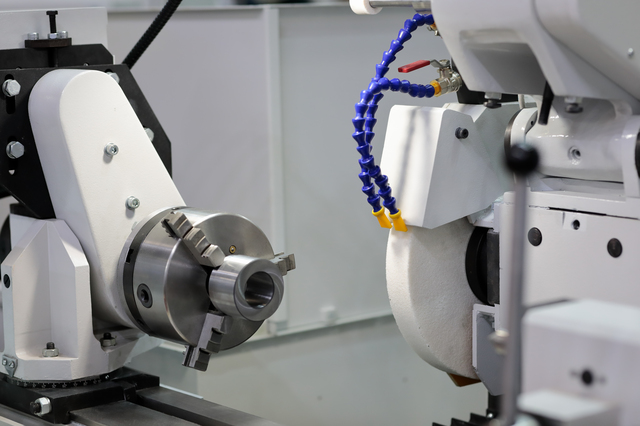
内面研削加工は、穴や円筒部品の内径寸法、真円度、円筒度、表面粗さを高精度に仕上げる加工です。安定した品質を実現するには、内面研削だけでなく、前加工の切削、熱処理、研削代、保持方法、測定まで含めた工程設計が重要になります。
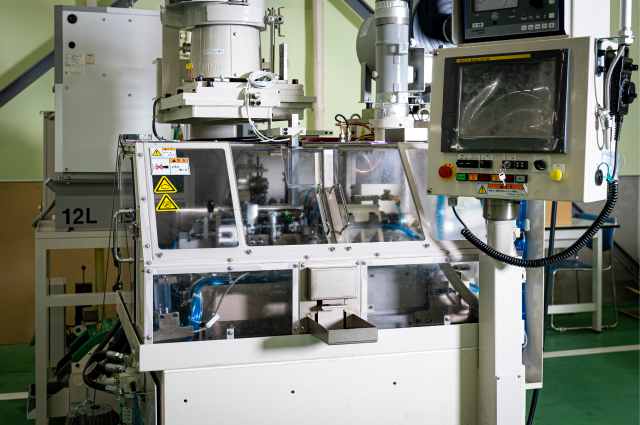
三和ニードル・ベアリングでは、内面研削盤を含む各種研削設備を保有し、研削加工をコア技術として、切削、塑性加工、熱処理、研削、検査まで社内一貫生産に対応しています。
自社開発設備を含めたサブミクロン(1万分の1mm)精度の超精密研削加工にも対応しており、試作から量産まで加工条件や工程を含めたご相談が可能です。内面研削加工や高精度な精密部品の加工でお困りの際は、ぜひお気軽にお問い合わせください。